Co jsou standardní hadicové armatury? Kompletní průmyslový průvodce
A standardní hadicová armatura je precizně navržený konektor, který připojuje ohebnou hadici k zařízení, potrubí nebo jinému segmentu hadice při zachování těsnosti těsnění při jmenovitém tlaku, teplotě a chemickém zatížení. Standardníníní armatury se řídí rozměrovými specifikacemi definovanými organizacemi jako ISO, SAE, DIN a BSP, což zajišťuje zaměnitelnost mezi výrobci a globálními dodavatelskými řetězci.
Sečteno a podtrženo: výběr správné průmyslové hadicové armatury – podle normy závitu, materiálu, typu připojení a jmenovitého tlaku – je tím nejdůslednějším rozhodnutím v jakémkoli systému pro dopravu tekutin . Neodpovídající armatura je hlavní příčinou selhání sestavy hadic a podle servisních údajů z oblasti fluidní energetiky představuje odhadem 70–80 % předčasných poruch v hydraulických a pneumatických systémech. Níže uvedené oddíly vám poskytnou technické základy, abyste pokaždé provedli správný výběr.
Tato příručka pokrývá základy hadicové armatury, typy připojení, vlastnosti materiálu, metodologii dimenzování, úvahy specifické pro aplikaci a osvědčené postupy instalace – čerpá ze zavedených technických norem a zkušeností z praxe v oblasti strojírenství, ropy a zemního plynu, zpracování potravin, stavebnictví a letectví.
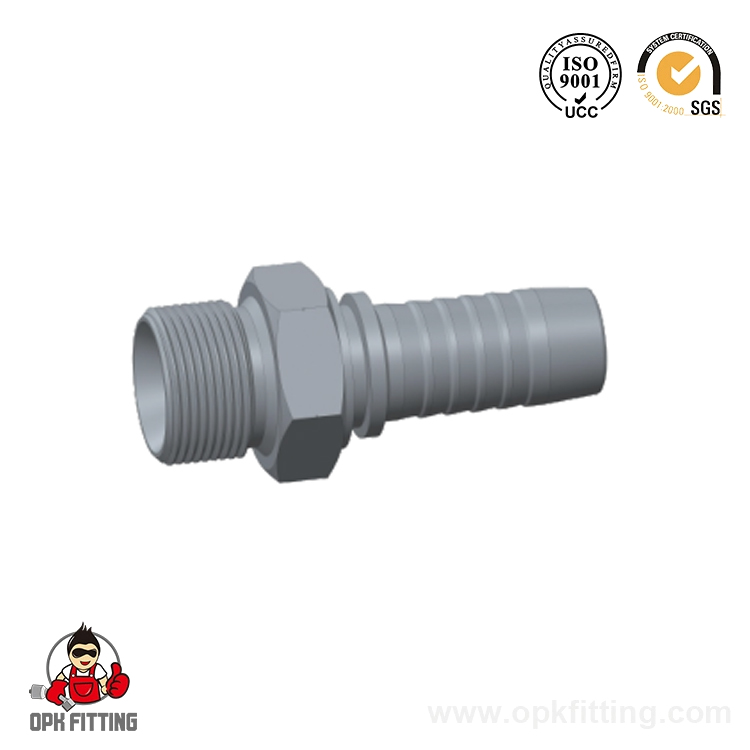
Standardní hadicová armatura se skládá ze tří funkčních zón: kmen (část vložená do otvoru hadice), tělo (centrální konstrukční prvek obsahující dráhu toku) a koncové připojení (rozhraní se závitem, přírubou nebo rychlospojkou, které se hodí k portu nebo spojce). Když je hadicová armatura správně nainstalována, vřeteno sevře a utěsňuje vnitřní vložku hadice a koncové připojení těsní proti svému protilehlému portu – vytváří kontinuální tlakovou průtokovou cestu bez vnějšího úniku.
Mechanického záběru mezi dříkem a vývrtem hadice je dosaženo jedním ze tří způsobů: zmáčknutým nebo zvlněným kroužkem, který přitlačí hadici na dřík pod řízenou radiální silou; opakovaně použitelná dvoudílná sestava objímky a vsuvky utažená rukou nebo klíčem; nebo push-lock hrot, který spoléhá na elasticitu hadice pro udržení při nízkých až středních tlacích. Každá metoda má definovaný rozsah pracovního tlaku a jeho překročení je nejčastějším jednobodovým selháním v kapalinových systémech.
Těsnění závitu na koncovém spoji je zajištěno jedním ze čtyř mechanismů: přesahem kónického závitu (NPT, BSPT), paralelním závitem s čelním těsněním (ORFS, SAE 37° nálevka, DIN 24° kužel), paralelním závitem s O-kroužkem na závitu (BSPP s lepeným těsněním) nebo kompresním/kousacím kroužkem (styl Swagelok). Před výběrem náhradní tvarovky je nezbytné pochopit, který těsnicí mechanismus se ve vašem systému používá – nahrazení tvarovky s čelním těsněním do otvoru s kónickým závitem zničí obě součásti a vytvoří okamžitou cestu úniku.
Obr. 1 – Údaje o provozu v terénu konzistentně ukazují, že nesprávný výběr fitinků nebo nesoulad se standardním závitem jsou hlavní příčinou selhání sestavy hadic, což přispívá k přibližně 75 % předčasných poruch v průmyslových kapalinových systémech. Nesprávné krimpování je druhým největším faktorem 35%, a proto jsou kalibrované krimpovací nástroje a sady zápustek specifikované výrobcem při profesionální montáži nesmlouvavé. Pochopení těchto statistik objasňuje, kde inženýrská pozornost přináší nejvyšší návratnost: specifikace a kvalita instalace, nejen kvalita materiálu, jsou řídícími proměnnými spolehlivosti hadicových fitinků.
Typy průmyslových hadicových armatur: Komplexní klasifikace
Průmyslové hadicové armatury jsou klasifikovány podle tří nezávislých os: geometrie připojení (jak se armatura připojuje k portu nebo jiné armatuře), způsob uchycení hadice (jak armatura svírá hadici), a závit standardní (který rozměrový systém řídí stoupání závitu, kuželovitost a těsnění). Aby bylo možné jednoznačně definovat tvarovku, musí technici specifikovat všechny tři.
Podle geometrie připojení
Přímé konektory: Inline fitinky, které spojují dva hadicové úseky nebo hadici s portem v přímé linii. Výchozí geometrie tam, kde to prostor dovolí.
Kolenové kování (45° a 90°): Změňte směr vedení hadice tak, aby vedla kolem překážek, snižte napětí v místech ohybu a prodlužte životnost hadice odstraněním ohybů s malým poloměrem. A 90° koleno hydraulické hadice patří mezi nejobjemové armatury v aplikacích mobilních strojů.
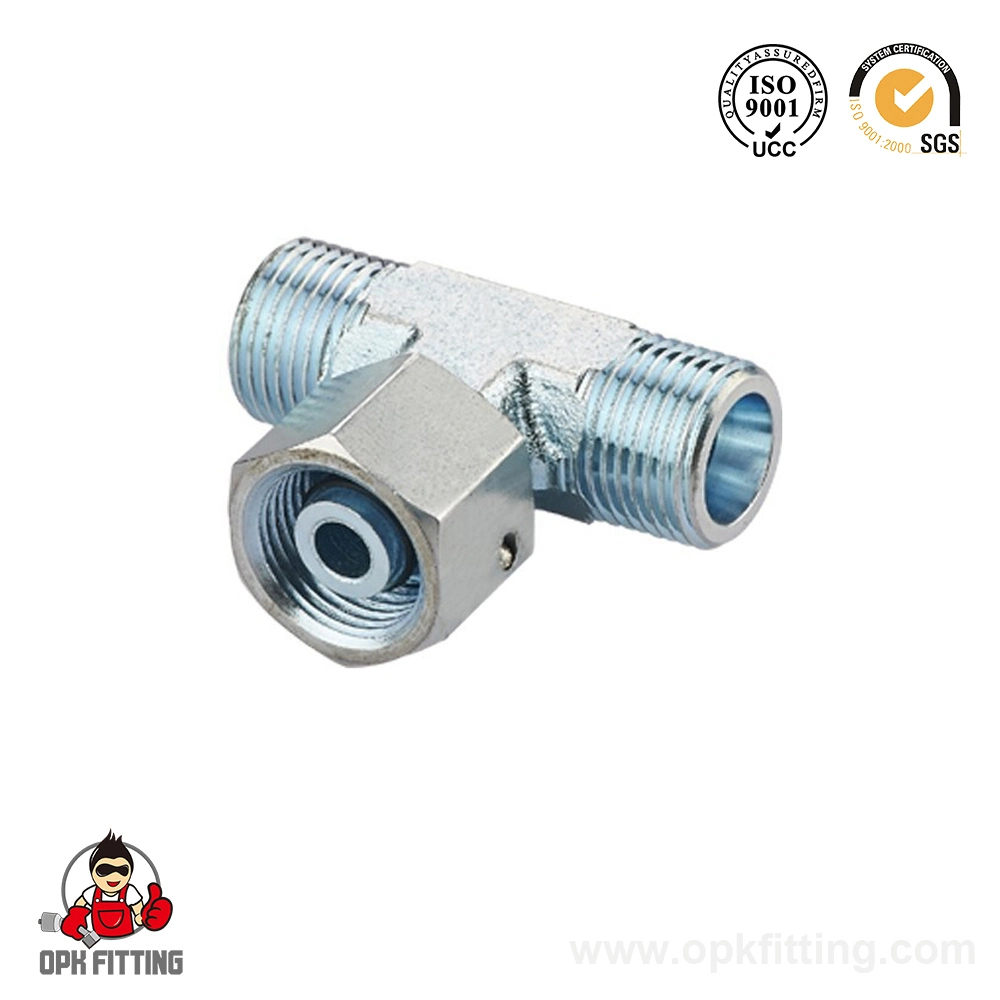
Odbočky a křížové kování: Rozdělit nebo spojit tok na křižovatce. Používá se v sestavách potrubí, obvodech testovacích portů a konfiguracích paralelního napájení.
Fitinky redukce / adaptéru: Přechod mezi různými velikostmi hadic, normami závitů nebo jmenovitými tlaky v rámci jednoho systému. Důležité při dodatečné montáži nového zařízení do stávajícího potrubí.
Otočné kování: Umožněte rotační pohyb v místě připojení bez kroucení těla hadice. Nezbytné v rotačních strojích a aplikacích s oscilačními válci.
Rychloupínací spojky: Hadicové spojky, které umožňují rychlé připojení a odpojení bez nářadí, často s vestavěnými uzavíracími ventily. Široce se používá v obvodech pneumatických nástrojů, hydraulických testovacích zařízeních a zemědělských strojích.
Podle standardu vlákna
Standardní kompatibilita vláken je nejčastějším zdrojem chyb specifikace. Hlavní standardy globálního průmyslového použití jsou:
NPT (National Pipe Taper): Americké těsnění kuželového závitu přesahem závitu. Dominantní v severoamerickém fluidním a procesním potrubí. Pro těsnou montáž vyžaduje závitové těsnění (PTFE pásku nebo anaerobní tmel).
BSP (British Standard Pipe) – BSPP a BSPT: Paralelní (BSPP) a zúžené (BSPT) verze. Dominantní v evropském vybavení, na Blízkém východě ropy a zemního plynu a na australských trzích. BSPP vyžaduje lepené těsnění nebo podložku čelního těsnění; Těsnění BSPT na kuželu závitu.
SAE 37° JIC Flare: Paralelní závit s 37° kuželovým sedlem, které poskytuje těsnění kov na kov. Standardní pro Severní Ameriku Hydraulické hadicové fitinky pro stroje a mobilní zařízení podle SAE J514.
ORFS (obličejové těsnění O-kroužku): Paralelní závit s plochou plochou nesoucí elastomerový O-kroužek. Poskytuje nejspolehlivější těsnění ve vysokotlakých, vysokovibračních a vysokoteplotních aplikacích podle SAE J1453. Stále více specifikováno pro průmyslové hadicové fitinky pro ropu a plyn služby.
DIN 24° kužel (metrický): Německý standard s paralelním závitem a 24° vnitřním kuželovým sedlem. Dominantní v evropských stavebních strojích, obráběcích strojích a zemědělských strojích. Definováno ISO 8434-1.
Metrické rovné (řada M): Paralelní metrické závity ISO 6149 s těsněním portu O-kroužkem. Stále častěji nahrazující BSP v moderních evropských návrzích zařízení OEM pro vynikající výkon bez úniků.
Tabulka 1 – Normy hlavních závitů pro průmyslové hadicové armatury: Klíčové vlastnosti a regionální použití
Standard
Profil vlákna
Způsob těsnění
Primární region
Typický maximální tlak
NPT
Zúžený 60°
Závitový interferenční tmel
Severní Amerika
Až 10 000 psi (s plánem)
BSPP
Paralelní 55°
Lepené těsnění / obličejová podložka
Evropa, Střední východ, Asie
Až 6 000 psi
SAE 37° JIC
Paralelní 60°
37° kovové kuželové sedlo
Severní Amerika, Global OEM
Až 10 000 psi
ORFS (SAE J1453)
Paralelní 60°
Ploché těsnění O-kroužek
Globální (vysoký tlak)
Až 6 000 psi (standard O-ring)
DIN 24° (ISO 8434-1)
Paralelní metrika
24° vnitřní kužel
Evropa, globální výstavba
Až 7 250 psi (série L)
Hydraulické vs. pneumatické hadicové fitinky: Vysvětlení klíčových rozdílů
Častá otázka při zadávání zakázek v průmyslu: lze zaměnit hydraulické a pneumatické armatury? Odpověď vyžaduje pochopení základních rozdílů v požadavcích na systém. Hydraulické hadicové armatury pracovat v systémech používajících nestlačitelný olej při tlacích typicky v rozmezí od 200 bar do 700 bar (3 000 psi až 10 000 psi). Pneumatické hadicové armatury pracovat v systémech stlačeného vzduchu při mnohem nižších tlacích — obecně 6 až 12 barů (87 až 174 psi) — se stlačitelným médiem.
Rozdíl ve stlačitelnosti má zásadní bezpečnostní důsledky: selhání hydraulické armatury okamžitě uvolní uloženou nestlačitelnou energii jako vysokorychlostní proud oleje – nebezpečí vážného zranění. Porucha pneumatické armatury uvolňuje stlačený plyn, který se obvykle rychle uvolňuje bez stejného rizika projektilu, i když vymrštění armatury pod tlakem zůstává nebezpečné. To znamená hydraulické vs. pneumatické hadicové armatury jsou navrženy pro zcela odlišné bezpečnostní rozpětí: hydraulické armatury nesou bezpečnostní faktor 4:1 mezi roztržením a pracovním tlakem; pneumatické armatury mají obvykle poměr 3:1 nebo nižší pro stejnou jmenovitou velikost.
Nikdy neinstalujte pneumatickou armaturu do hydraulického okruhu. Opačně – hydraulické armatury v pneumatickém provozu – jsou technicky bezpečné z hlediska tlaku, ale plýtvají materiálem a mohou způsobit problémy s kompatibilitou s pneumatickými mazivy a tmely. Před výběrem kteréhokoli typu vždy ověřte provozní médium systému, maximální pracovní tlak a teplotní rozsah.
Obr. 2 – Radarový graf zobrazuje ostře odlišné priority návrhu hydraulických a pneumatických armatur v pěti technických dimenzích. Hydraulické armatury dosahují nejvyššího hodnocení tlaku a integrity těsnění, což odráží vážné důsledky úniku hydraulické kapaliny při provozních tlacích, které mohou přesáhnout 700 barů. Pneumatické armatury upřednostňují účinnost proudění a lehkost, protože médium stlačeného vzduchu je méně nebezpečné a samotné systémy jsou navrženy pro kompaktní aplikace s rychlým cyklováním. Pochopení tohoto rozdílu vysvětluje, proč křížové použití mezi těmito dvěma typy vytváří bezpečnostní rizika, která převažují nad jakýmkoli krátkodobým pohodlím při výměně komponent.
Materiály hadicových fitinků: Nerezová ocel, mosaz, uhlíková ocel a další
Výběr materiálu pro hadicové spojky určuje odolnost proti korozi, tlakovou kapacitu, rozsah provozních teplot a kompatibilitu s dopravovanou kapalinou. Čtyři materiály tvoří převážnou většinu výroby průmyslových hadicových fitinek po celém světě.
Nerezová ocel (304 a 316L)
Nerezové vs. mosazné kování je nejčastěji diskutovaným materiálovým srovnáním ve specifikačních pracích. Nerezová ocel předčí mosaz v odolnosti proti korozi, teplotním rozsahu (-196 °C až 538 °C pro 316L) a pevnosti v tahu (minimálně 515 MPa pro 316L podle ASTM A312). Hadicové armatury potravinářské kvality z nerezové oceli v kvalitě 316L je povinný pro přímý kontakt s potravinami, nápoji, mlékárnami a farmaceutickými službami, protože nižší obsah uhlíku 316L odolává senzibilizaci (mezikrystalové korozi) během sanitačních cyklů zahrnujících horké žíravé roztoky. Kompromisem jsou vyšší náklady na materiál a nižší obrobitelnost ve srovnání s mosazí.
Mosaz (C36000 s volným řezem)
Mosaz je dominantním materiálem pro všeobecné použití koncovky pneumatických hadic , hadicové spojky vodního systému a nízko až střednětlaké hydraulické armatury v neagresivním prostředí. Jeho vynikající obrobitelnost umožňuje těsné tolerance za konkurenceschopnou cenu a jeho přirozené antimikrobiální vlastnosti vyhovují aplikacím s pitnou vodou. Mosaz není vhodná pro provoz na čpavek (riziko odzinkování), ponoření do slané vody nebo systémy, kde pH kapaliny klesne pod 6,0 nebo překročí 9,5.
uhlíková ocel (s povrchovou úpravou)
Armatury z uhlíkové oceli – obvykle pozinkované, kadmiované nebo potažené fosfátem – nabízejí nejvyšší pevnost v tahu za nejnižší cenu, což z nich dělá standardní materiál pro vysokotlaké Hydraulické hadicové fitinky pro stroje a mobilní zařízení. Pracovní tlaky až 700 bar (10 150 psi) jsou dosažitelné s vhodnou tloušťkou stěny. Uhlíková ocel není vhodná pro mokré venkovní vystavení bez dodatečného nátěru, kyselin nebo aplikací přicházejících do styku s potravinami.
Chemicky odolné hadicové armatury: Volitelné PTFE a polymer
Chemicky odolné hadicové armatury pro použití s agresivními kyselinami, zásadami, rozpouštědly a oxidačními činidly jsou vyrobeny z PTFE (polytetrafluorethylen), polypropylenu, PVDF nebo slitiny Hastelloy C-276. Nerezové armatury potažené PTFE poskytují plnou chemickou inertnost kombinovanou se strukturální tuhostí kovu – standardní řešení pro přenos silných kyselin a koncentrovaných chemikálií v průmyslových procesech a laboratorních podmínkách. PVDF tvarovky zvládají teploty do 150 °C a odolávají chlorovaným rozpouštědlům, která napadají standardní polymery.
Obr. 3 – Odhady životnosti materiálů hadicových fitinků v mírně korozivním průmyslovém prostředí (zředěná kyselina, procesní vlhkost, pobřežní atmosféra) ukazují jasnou hierarchii. Nerezová ocel 316L a PTFE/PVDF polymery vedou po 25–30 letech, zatímco uhlíková ocel s pozinkováním je za stejných podmínek v průměru 8–12 let – tedy zhruba třikrát kratší než nerez. Tato mezera v životnosti znamená, že vyšší počáteční náklady na armatury z nerezové oceli nebo PTFE se téměř vždy vrátí díky snížené frekvenci výměny a zabránění prostojům, zejména v těžko přístupných instalacích, jako jsou podmořské, nadzemní nebo stísněné potrubí, kde výměna armatur s sebou nese značné mzdové náklady.
Push Lock vs. šroubení se závitem: Výběr správného způsobu připojení
Push lock vs. závitové hadicové fitinky představuje praktický kompromis mezi rychlostí instalace a tlakovou schopností. Každý způsob připojení vyhovuje jinému rozsahu aplikací.
Fitinky Push-Lock (Push-to-Connect).
Spojky Push-lock používají mechanismus kleštiny a O-kroužku: hadice nebo trubka se jednoduše zasune do těla armatury, dokud nezapadne do pojistného kroužku. Pro připojení ani odpojení nejsou potřeba žádné nástroje. Pracovní tlak je omezen – typicky na 150–300 psi pro pneumatický provoz a maximálně 150 psi pro hydraulický olej – ale rychlost montáže je činí extrémně produktivními při konstrukci velkoobjemových pneumatických obvodů, hadičkách přístrojů a lehčím přenosu kapalin. Spojky Push-lock nejsou vhodné pro provoz s impulsním zatížením (cyklické kolísání tlaku), kdy se kleština může unavit a uvolnit hadici.
Závitové (krimpovací nebo opakovaně použitelné) hadicové fitinky
Závitové hadicové fitinky pokrývají dvě podkategorie. Lisované tvarovky použijte hydraulický krimpovací stroj ke stlačení objímky na dřík hadice pod přesně řízenou geometrií matrice – vytvoření trvalé sestavy dimenzované na plný pracovní tlak hadice. Lisovací armatury jsou povinné pro hydraulické provozy nad 300 psi a jsou standardem pro všechny mobilní stroje, stavební stroje a sestavy olejových a plynových hadic. Opakovaně použitelné závitové fitinky mají dvoudílnou konstrukci (zásuvka a vsuvka), kterou lze rozebrat a znovu namontovat na novou hadici bez speciálního vybavení, díky čemuž jsou praktické pro opravy v terénu a malosériovou výrobu.
Otázka, zda lze hadicové fitinky znovu použít, má nuancovanou odpověď: opakovaně použitelné tvarovky podle konstrukce umožňují vícenásobné opětovné namontování, zatímco tvarovky krimpovacího typu by se po vyjmutí neměly nikdy znovu použít. Pokus o opětovné nalisování použité objímky na novou hadici vytvoří sestavu s neznámou kvalitou krimpování a nedefinovaným tlakem při roztržení – vážné bezpečnostní riziko, které porušuje doporučenou praxi SAE J1273.
Obr. 4 — Tato tabulka mapuje rozsahy pracovního tlaku podle typu připojení a ukazuje, proč žádný způsob připojení nevyhovuje všem aplikacím. Spojky Push-lock jsou omezeny na přibližně 20 barů a jsou v podstatě omezeny na pneumatický a nízkotlaký přenos kapaliny. Lisovací tvarovky se škálují od standardních hydraulických služeb (až 250 barů) až po specializované sestavy vysokotlakých hydraulických hadic dimenzované na 700 barů, které jsou standardem u těžké stavební techniky, důlních strojů a pobřežních hydraulických systémů. Výběr typu připojení musí být první volbou – před normou materiálu nebo závitu – protože definuje základní tlakovou schopnost systému.
Jak nastavit velikost hadicové armatury: Praktická metoda krok za krokem
Nesprávné dimenzování je druhou nejčastější příčinou selhání sestavy hadice po špatném výběru fitinku. Následující postup identifikuje všechny kritické rozměry pro jednoznačnou specifikaci průmyslové hadicové armatury.
Změřte vnitřní průměr hadice (ID): Na odříznutý konec hadice použijte třmeny. Jmenovitá velikost hadice je definována vnitřním průměrem v milimetrech nebo zlomkových palcích (např. 1/2" vnitřní průměr = 12,7 mm). Vnější průměr dříku tvarovky se musí shodovat s vnitřním průměrem hadice v rámci tolerančního rozsahu specifikovaného výrobcem – obvykle ±0,5 mm pro zalisované tvarovky.
Identifikujte standard a velikost závitu: K měření vnějšího průměru závitu (pro vnější závit) nebo vnitřního průměru (pro vnitřní závit) a stoupání závitu (mm nebo TPI) použijte měřič stoupání závitu a posuvné měřítko. Křížový odkaz na tabulky závitů BSP, NPT, JIC, DIN a ORFS. V případě pochybností změřte vnější průměr i rozteč – společně jednoznačně identifikují jakýkoli standardní závit.
Určete pracovní tlak hadice: Potvrďte maximální pracovní tlak systému (MWP) z křivky čerpadla nebo dokumentace návrhu systému. Vyberte armaturu s jmenovitým pracovním tlakem alespoň rovným MWP – nikdy se nespoléhejte na bezpečnostní faktor v armatuře, který pokryje překročení MWP.
Určete požadovaný způsob těsnění: Zkontrolujte spojovací port a ověřte, zda vyžaduje těsnění kuželového závitu, plochý O-kroužek nebo kuželové sedlo. Instalace nesprávné geometrie těsnění má za následek netěsnost bez ohledu na to, jak správně je šroubení utaženo.
Ověřte kompatibilitu dopravované kapaliny: Zkontrolujte chemickou odolnost materiálu tvarovky vůči dopravované kapalině při provozní teplotě. pro chemicky odolné hadicové armatury , nahlédněte do tabulky chemické odolnosti výrobce – nespoléhejte se na obecná data pro kritický servis.
Vyberte koncovou geometrii: Určete, zda rovná, 45° kolena, 90° kolena nebo otočná armatura nejlépe minimalizuje namáhání hadice v ohybu a vede hadici v dostupném prostoru. Poloměr ohybu hadice pod minimem specifikovaným pro danou konstrukci hadice urychluje únavové selhání na konci fitinku – jeden z nejpravděpodobnějších způsobů selhání v hydraulice mobilních strojů.
Aspekty specifické pro aplikaci: Systémy ropy a zemního plynu, potravin, chemikálií a vody
Různá průmyslová odvětví kladou na hadicové spojky jedinečné požadavky nad rámec standardních tlakových a teplotních jmenovitých hodnot. Následující poznámky k aplikaci pokrývají nejnáročnější servisní prostředí.
Průmyslové hadicové armatury pro ropu a plyn
Průmyslové hadicové fitinky pro ropu a plyn provoz musí odolat působení uhlovodíků, H₂S (kyselý provoz), vysokým teplotám a impulsnímu zatížení z cyklického provozu čerpadla. Armatury ORFS z nerezové oceli 316L nebo Hastelloy C-276 jsou převládající volbou pro potrubí za a středním proudem. Podmořské a pobřežní aplikace vyžadují dodatečné testování podle NACE MR0175 / ISO 15156 pro zajištění shody se službami. Všechny armatury v instalacích v nebezpečném prostředí musí mít certifikaci ATEX nebo IECEx tam, kde je to vhodné.
Potravinářské a farmaceutické armatury
Hadicové armatury potravinářské kvality z nerezové oceli musí splňovat 3-A hygienické normy (pro mléčné výrobky) nebo nařízení EU 10/2011 (pro materiály přicházející do styku s potravinami v Evropě). Mezi klíčové konstrukční požadavky patří: vnitřní geometrie bez štěrbin (Ra ≤ 0,8 µm povrchová úprava), aby se zabránilo akumulaci biofilmu; silikonové O-kroužky vyhovující EPDM nebo FDA; elektrolyticky leštěné vnější povrchy; a nulový obsah zinku nebo kadmia. Styly fitinků se třemi svorkami (TC) a RJT (typ s kroužkovým spojem) jsou standardním vybavením pro manipulaci s sanitárními kapalinami a umožňují rychlou demontáž pro cykly CIP (clean-in-place) a SIP (steam-in-place).
Konektory hadic vodního systému
Konektory hadic vodního systému pro pitnou vodu musí vyhovovat NSF/ANSI 61 (Severní Amerika) nebo schválení WRAS (UK), aby bylo potvrzeno, že žádné extrahovatelné kontaminanty neunikají do vody v koncentracích překračujících limity pro zdraví. Pro nové instalace pitné vody je specifikována bezolovnatá mosaz (≤0,25 % olova podle federálního zákona USA k lednu 2014) nebo nerez 316L. Slitiny mosazi DZR (odolné proti odzinkování) jsou povinné v oblastech s měkkou vodou, kde by standardní mosaz korodovala selektivním rozpouštěním zinku.
Obr. 5 – Strojírenství a výroba je celosvětově největším koncovým sektorem pro průmyslové hadicové fitinky a představuje přibližně 31 % objemu trhu. Ropa a zemní plyn následují s 25 %, což je způsobeno vysokým počtem montáží v navazujících zpracovatelských zařízeních a prémiovými materiály požadovanými pro uhlovodíkové služby. Potravinářství s 11 % představuje rostoucí podíl, protože hygienické normy se celosvětově zpřísňují a nerezové potravinářské armatury nahrazují staré materiály ve stárnoucích závodech. Pochopení této sektorové distribuce pomáhá specifikátorům rozpoznat, že většina publikovaných průmyslových údajů a investic do vývoje produktů je zaměřena na těžké stroje a aplikace ropy a zemního plynu – specializovaná odvětví, jako je farmaceutický a potravinářský průmysl, vyžadují spíše aktivní ověřování než předpoklad vhodnosti produktu pro všeobecné účely.
Doporučené postupy instalace a prevence úniku
Správná instalace hadicových fitinků eliminuje většinu případů úniku v terénu. Následující postupy platí napříč normami závitů a typy tvarovek a měly by být považovány spíše za minimální požadavky než za aspirační pokyny.
Používejte kalibrované momentové nástroje: Přetažení kuželových závitů NPT a BSP je nejčastější chybou instalace. Dráždí závity, praská výstupky portů a paradoxně vytváří netěsnosti deformací těsnícího rozhraní. Vždy používejte kalibrovaný momentový klíč a dodržujte specifikaci momentu výrobce – nikdy nepoužívejte rázové utahováky na šroubení se závitem.
Aplikujte tmel správně: Pro kuželové závity NPT a BSPT aplikujte PTFE pásku (dvě až tři ovinutí ve směru hodinových ručiček počínaje druhým závitem) nebo anaerobní závitové těsnění podle datového listu výrobce. Nikdy neaplikujte těsnicí prostředek na spoje čelního těsnění O-kroužku (ORFS) nebo kuželového sedla (JIC, DIN) – O-kroužek nebo kužel poskytuje těsnění a těsnicí prostředek narušuje správné usazení.
Před montáží zkontrolujte O-kroužky: Zářezy na O-kroužcích, plochá místa nebo chemická nekompatibilita jsou příčinou významné části netěsností čelního těsnění a O-kroužku. Před montáží O-kroužky lehce namažte kompatibilní kapalinou (systémový olej pro hydraulické O-kroužky; silikonové mazivo pro potravinářské O-kroužky EPDM), abyste zabránili vyklouznutí během utahování.
Tlaková zkouška před uvedením do provozu: Všechny nové sestavy hadic by měly být před instalací do provozu hydrostaticky testovány na 1,5× pracovní tlak po dobu minimálně 30 sekund. To potvrzuje integritu lisování a kvalitu těsnění za kontrolovaných podmínek, kdy je selhání bezpečné.
Hadici podepřete, abyste zabránili namáhání armatury: Hadice by měla být podepřena do vzdálenosti 150 mm od každého konce tvarovky, aby se zabránilo přenosu dynamického ohybového zatížení do těla tvarovky – primárního mechanismu únavového praskání na rozhraní hadice a tvarovky ve vysokocyklových aplikacích.
O OPK FITTING Hydraulic Equipment Factory
OPK FITTING Hydraulic Equipment Factory je čínský dodavatel průmyslových hadicových armatur a výrobce standardních hadicových armatur s rozsáhlými domácími výrobními zkušenostmi. Rozsah řízení společnosti zahrnuje hydraulické systémy, flexibilní hydraulické hadice v různých velikostních kritériích, hadicové armatury, adaptéry a armatury vysokotlakého hydraulického oleje pro různé materiály a tlakové úrovně.
Produkty OPK FITTING se používají v hydraulických a kapalinových dopravních systémech strojního, hutnického, ropného, stavebního, lodního, leteckého, zemědělského, farmaceutického a potravinářského průmyslu. Továrna poskytuje služby přizpůsobení ODM/OEM pro vysokotlaké hydraulické armatury – nabízí inženýrským týmům jediný zdroj pro standardní, nestandardní a aplikačně specifické armatury hadicových spojek s plnou podporou dokumentace.
Často kladené otázky
Q1: Co je standardní hadicová armatura?
Standardní hadicová armatura je přesná spojka, která připojuje ohebnou hadici k zařízení, potrubí nebo jiné hadici při zachování těsnosti těsnění při jmenovitém tlaku a teplotě. "Standardní" označuje jeho rozměrovou shodu s uznávanými technickými specifikacemi, jako jsou SAE, ISO, DIN nebo BSP, což zajišťuje zaměnitelnost a předvídatelný výkon napříč výrobci a systémy po celém světě.
Q2: Jaké jsou různé typy hadicových armatur?
Hadicové fitinky jsou klasifikovány podle geometrie připojení (přímé, 45°/90° koleno, T, redukce, otočné, rychlospojky), podle způsobu uchycení hadice (zalisované, opakovaně použitelné se závitem, push-lock, s ostnatým závitem) a podle normy závitu (NPT, BSP, SAE JIC, ORFS, DIN 24°, metrické). Každá osa je nezávislá – kompletní specifikace musí definovat všechny tři, aby se předešlo nesouladu během nákupu nebo údržby.
Q3: Jak zjistím, jakou velikost hadicové armatury potřebuji?
Změřte vnitřní průměr hadice pomocí posuvného měřítka na odříznutém konci – to definuje velikost stonku. Poté identifikujte standard závitu spojovacího portu pomocí měřidla stoupání závitu a posuvného měřítka (změřte společně vnější průměr a rozteč závitu). Potvrďte pracovní tlak systému a dopravovanou kapalinu a poté odpovídajícím způsobem vyberte materiál tvarovky. Tyto čtyři parametry – ID hadice, standard závitu, pracovní tlak a kompatibilita kapalin – jednoznačně definují správnou armaturu.
Q4: Proč hadicové fitinky netěsní pod tlakem?
Nejčastějšími příčinami jsou: nesprávná metoda těsnění pro daný typ portu (např. montáž kuželového závitu v otvoru pro čelní těsnění); závitové spoje s přetočeným nebo nedotaženým momentem; poškozené nebo z nesprávného materiálu O-kroužky; nekompatibilní závitové standardy vytvářející částečné zapojení; a krimpovací podlisování, které umožňuje, aby se dřík hadice pod tlakem vytáhl zpět. Identifikace, která zóna netěsní – závit, čelní těsnění nebo dřík hadice – rychle zúží hlavní příčinu.
Q5: Lze hadicové fitinky znovu použít?
Opakovaně použitelné hose fittings — designed as two-piece socket-and-nipple assemblies — can be remounted on a new hose multiple times. Crimp-style fittings must never be reused after removal; re-crimping a used ferrule produces an assembly with undefined burst pressure and violates SAE J1273 recommended practice. Always inspect reusable fittings for thread damage, corrosion, and O-ring groove integrity before remounting.
Q6: Jak správně nainstaluji armatury průmyslových hadic?
Použijte kalibrovaný momentový klíč podle specifikace výrobce. Nanášejte PTFE pásku nebo anaerobní tmel pouze na kuželové závity – nikdy na čelní těsnění O-kroužku nebo na spoje sedla kužele. Před montáží namažte O-kroužky kompatibilní kapalinou. Před uvedením do provozu otestujte sestavenou hadici na 1,5× pracovní tlak. Hadici podepřete do vzdálenosti 150 mm od každého konce šroubení, abyste zabránili únavovému zatížení.
Q7: Jaký materiál je nejlepší pro hadicové armatury?
Nerezová ocel 316L nabízí nejlepší odolnost proti korozi a dlouhou životnost pro chemické, potravinářské, farmaceutické a korozivní prostředí. Uhlíková ocel se zinkovým nebo fosfátovým povlakem je optimální pro vysokotlaké hydraulické stroje. Mosaz se hodí pro univerzální pneumatické, vodní systémy a nízkotlaké hydraulické provozy. Polymerové tvarovky PTFE nebo PVDF jsou určeny pro použití s agresivními kyselinami a rozpouštědly, kde dochází ke korozi kovů. Neexistuje žádný univerzálně „nejlepší“ materiál – správný výběr závisí na chemii kapaliny, teplotě a tlaku.
Q8: Jaký je rozdíl mezi hydraulickými a pneumatickými armaturami?
Hydraulické armatury jsou navrženy pro nestlačitelný olej při tlacích až 700 bar (10 150 psi) s bezpečnostním faktorem proti prasknutí 4:1, robustním těsněním kov na kov nebo O-kroužkem a odolností vůči chemikáliím hydraulických kapalin. Pneumatické armatury pracují při 6–12 barech (87–174 psi) se stlačeným vzduchem, přičemž upřednostňují účinnost proudění, nízkou hmotnost a rychlou montáž. Nikdy neinstalujte pneumatickou armaturu do hydraulického okruhu – rozdíl tlaků vytváří bezprostřední bezpečnostní riziko.
Q9: Jak zabráním úniku hadicových fitinků?
Předcházejte únikům přizpůsobením metody těsnění typu portu, použitím kalibrovaného momentového klíče, kontrolou O-kroužků před montáží, nanášením tmelu pouze tam, kde je to nutné, a tlakovou zkouškou sestav před uvedením do provozu. Pravidelná kontrola fitinků v provozu – kontrola protékání kořenů závitu, vytlačování O-kroužků a koroze na krimpovacích rozhraních – umožňuje včasnou detekci dříve, než se malý průsak stane významnou netěsností nebo poruchou systému.
Q10: Jsou šroubení push-lock bezpečné pro hydraulické systémy?
Spojky Push-lock nejsou vhodné pro hydraulické systémy pracující nad přibližně 20 barů. Jejich zadržovací mechanismus kleštiny a O-kroužku je navržen pro nízkotlakou pneumatickou a kapalinovou dopravu. V hydraulických obvodech mohou impulsní tlakové špičky – které běžně dosahují 1,5–2× pracovního tlaku v mobilních zařízeních – překonat přídržnou sílu kleštiny a způsobit náhlé vysunutí hadice. Lisované fitinky jsou povinné pro všechny hydraulické služby nad 20 bar. $