

10311 JB O-kroužek metrický samec ploché ploché těsnění
Cat:Metrické standardní kování
1. Surovina: uhlíková ocel a nerezová ocel k dispozici 2. Standardní pokovení: Trojmocné zinkové pokovení (Cr3 / bez chromu), stříbrná a žlutá ...
See DetailsHydraulické systémy patří k nejvýkonnějším a nejspolehlivějším technologiím přenosu síly v průmyslovém a mobilním zařízení – přesto jsou také každoročně zodpovědné za významný podíl vážných pracovních úrazů. Poranění vstřikováním hydraulické kapaliny havárie, prasknutí hadic a úniky pod vysokým tlakem jsou příčinou tisíců nehod, ke kterým dojde ročně ve stavebnictví, zemědělství, výrobě a námořním průmyslu. Dobrou zprávou je, že drtivé většině těchto incidentů lze předejít, když operátoři dodržují osvědčené bezpečnostní postupy.
Tento článek přináší deset praktických hydraulických bezpečnostních tipů založených na reálných datech a technických principech. Ať už pracujete s hydraulická hadice rypadla sestavy na staveništi nebo spravovat průmyslová hydraulická hadice sítě ve výrobním zařízení, platí tyto pokyny přímo pro vaše každodenní operace. Nejprve si přečtěte souhrnnou tabulku pro rychlý přehled a poté použijte podrobné části k sestavení nebo aktualizaci vašeho bezpečnostního programu.
| # | Bezpečnostní tip | Primární riziko vyřešeno | Úroveň priority |
|---|---|---|---|
| 1 | Před jakoukoli údržbou odtlakujte | Poranění vstřikováním tekutiny | Kritické |
| 2 | Pravidelně kontrolujte hadice a armatury | Prasklá hadice, požár, kontaminace | Kritické |
| 3 | Použijte správné dimenzování a vedení hadic | Předčasné selhání, oděr | Vysoká |
| 4 | Ke zjištění netěsností nikdy nepoužívejte holé ruce | Injekce tekutiny, penetrace kůží | Kritické |
| 5 | Spojte armatury se specifikací hadice | Odfouknutí, únik | Kritické |
| 6 | Používejte vhodné OOP | Poranění očí a kůže | Vysoká |
| 7 | Respektujte minimální poloměr ohybu | Zhroucení vnitřní trubice, selhání | Vysoká |
| 8 | Neustále monitorujte tlak v systému | Přetlak, porucha součásti | Vysoká |
| 9 | Používejte správné krimpovací nástroje a techniku | Odfouknutí armatury, netěsnost | Vysoká |
| 10 | Dodržujte intervaly výměny, ne vzhled | Skrytá vnitřní degradace | Vysoká |
Jediným nejdůležitějším hydraulickým bezpečnostním pravidlem je úplné odtlakování systému před jeho odpojením hydraulická hadice , armatura nebo součást. Hydraulické systémy obvykle pracují při tlacích mezi 200 a 400 bar (přibližně 3 000–6 000 psi). Při těchto tlacích může být zbytková kapalina ve zdánlivě nečinném okruhu vystřikována rychlostí přesahující 400 metrů za sekundu, pokud je konektor uvolněn bez předchozího uvolnění tlaku. Toto je mechanismus zranění vstřikováním hydraulické kapaliny – jeden z lékařsky nejzávažnějších typů zranění v průmyslové údržbě, protože vstupní bod rány se může zdát povrchně malý, zatímco vnitřní poškození tkáně je vážné.
Pro správné odtlakování vypněte hnací stroj (motor nebo elektromotor), proveďte cyklus všech řídicích ventilů v celém rozsahu jejich pohybu, aby se uvolnil zachycený tlak v obvodech pohonu, a než se dotknete jakéhokoli tlaku, ověřte nulový tlak na tlakoměru systému. hydraulická hadice fittings nebo konektory. Všimněte si, že některé okruhy obsahují akumulátory, které akumulují stlačenou kapalinu i po vypnutí stroje – tyto musí být izolovány a vybíjeny samostatně podle postupu výrobce.
In hydraulická hadice rypadla Při údržbě je také důležité spustit všechna nářadí na zem a zablokovat všechna zavěšená břemena před zahájením prací na hydraulickém okruhu. Válce zatížené gravitací mohou vytvářet protitlak, který přetrvává i po vypnutí motoru a nezkušení technici jej často přehlížejí.
Plánovaná kontrola je páteří programů hydraulické bezpečnosti. Průmyslová hydraulická hadice sestavy se časem degradují kombinací vnitřního otěru od částic kapaliny, vnějšího otěru v důsledku kontaktu s povrchy stroje, tepelného cyklování, vystavení UV záření a chemického napadení nekompatibilními kapalinami. Mnoho poruch lze předvídat a lze jim předejít pomocí strukturovaného protokolu vizuální a hmatové kontroly.
Při každé kontrole hledejte následující varovné značky po celé délce každého hydraulická hadice assembly :
Průmyslové směrnice obecně doporučují vizuální kontrolu každých 250 provozních hodin pro aplikace s vysokým cyklem a komplexní kontrolu včetně tlakové zkoušky ročně nebo při každém větším servisním intervalu. Každá hadice, která vykazuje jednu nebo více z výše uvedených závad, by měla být okamžitě vyměněna – neoznačená jako „monitorujte a vyměňte příští servis“. Náklady na neplánované selhání hadice, včetně prostojů, čištění a možného zranění, výrazně převyšují náklady na proaktivní výměnu.
Výše uvedená tabulka ukazuje, že hlavní příčinou je vnější otěr hydraulická hadice selhání, což představuje 40 % případů v terénu. To zdůrazňuje důležitost používání ochranné manžety, hadicových svorek a správného vedení, aby se zabránilo kontaktu hadice se strojem. Nesprávné vedení a nadměrné ohýbání dohromady tvoří dalších 30 %, což podtrhuje, že kvalita instalace je stejně důležitá jako kvalita materiálu. Selhání lícování a krimpování – mnohé z nich jsou způsobeny použitím neodpovídajících hydraulické lisovací armatury nebo nesprávné nastavení krimpovacího nástroje – představují 20 % případů a lze jim zcela předejít správnými nástroji a postupy specifikací. Kontaminace kapaliny, 10 %, je tichý degradátor, který zkracuje životnost hadice zevnitř ven prostřednictvím poškození vnitřní trubky abrazivními částicemi.
Výběr vpravo vysokotlaká hydraulická hadice pro každou pozici okruhu není otázkou výběru nejvyššího dostupného hodnocení – jde o přesné přizpůsobení specifikace hadice provozním podmínkám daného konkrétního okruhu. Každý hydraulický okruh má definovaný maximální pracovní tlak (MWP), ale také zažívá tlakové rázy (přechodné špičky) během ovládání ventilu, událostí na konci zdvihu válce a spouštění systému. Tyto rázy mohou dosáhnout dvojnásobku až trojnásobku pracovního tlaku v ustáleném stavu a musí být v rámci jmenovitého impulsního výkonu hadice.
Společné normy pro hadice, jako jsou SAE J517, EN 853 a EN 857, definují jmenovité tlaky, výkon impulsního cyklu a konstrukční specifikace pro drátěný oplet a spirálový drát průmyslová hydraulická hadice . Čtyřvodičová spirálová hadice (ekvivalentní SAE 100R13 nebo EN 856 4SP) je vhodná pro vysokotlaké okruhy s vysokým impulsem, jako jsou ty, které se nacházejí v mobilních hydraulických válcích a systémech řízení, zatímco dvouvodičová opletená hadice (SAE 100R2 / EN 853 2SN) je dostatečná pro středotlaké vratné a vypouštěcí potrubí.
Směrování je stejně důležité. Správně specifikovaná hadice, která je vedena příliš blízko výfukového potrubí, přes ostrou kovovou hranu nebo pod sestavou pryžové lišty, předčasně selže bez ohledu na její jmenovitý tlak. Obecná pravidla pro vedení zahrnují: dodržujte minimální vzdálenost 25 mm od horkých povrchů bez tepelného stínění, vyhněte se kontaktu s pohyblivými částmi, používejte svorky v intervalech ne větších než 500 mm pro nepodepřené horizontální vedení a zajistěte, aby žádná hadice nebyla pod axiálním tahem, když je systém pod tlakem.
Sloupcový graf výše ukazuje maximální jmenovitý pracovní tlak běžných vysokotlaká hydraulická hadice konstrukce na vrt DN12. Čtyřspirálová konstrukce 4SH/R15 vede s pracovním tlakem až 420 barů, což z ní činí standardní volbu pro těžká mobilní zařízení, jako jsou rypadla, buldozery a důlní stroje, kde jsou extrémní tlakové i impulzní požadavky. Konstrukce jednodrátového opletu 1SN, dimenzovaná na 160 barů, je vhodná pouze pro nízkotlaké pilotní a zpětné potrubí. Výběr konstrukce hadice o jednu úroveň pod požadavkem okruhu – běžná zkratka pro pořízení – výrazně zvyšuje pravděpodobnost brzkého selhání za podmínek impulsního zatížení, i když hadice během normálního provozu nikdy nepřekročí svůj ustálený jmenovitý tlak.
Poranění vstřikováním hydraulické kapaliny je klasifikováno jako lékařská pohotovost, protože vstupní rána – obvykle malá dírka – maskuje skutečný rozsah poškození vnitřní tkáně. A hydraulická hadice dírkový únik při 300 barech vytváří proud tekutiny s dostatečnou rychlostí a tlakem, aby pronikl kůží, tukem a svaly, a vstřikuje hydraulický olej (nebo biologicky odbouratelnou esterovou tekutinu) hluboko do tkáně. Okolní tkáň reaguje rychlou zánětlivou nekrózou a bez chirurgického debridementu během několika hodin může zranění vést k trvalé invaliditě nebo amputaci.
Správnou metodou pro lokalizaci podezřelé hydraulické netěsnosti je použití kousku lepenky nebo papíru, který se pomalu pohybuje podél hadice a montážního povrchu s ochrannými brýlemi. Proud tekutiny zanechá na papíru mokrou stopu, která označuje místo úniku bez jakéhokoli kontaktu s pokožkou. Sady fluorescenčního barviva, které do hydraulické kapaliny zavádějí UV-viditelný indikátor, se také široce používají pro lokalizaci netěsností typu průsaků na armaturách, čelech potrubí a těsnění tyče válců bez nutnosti dotýkat se součástí pod tlakem. Tyto sady barviv jsou kompatibilní s většinou ropných a biologicky odbouratelných hydraulických kapalin a neovlivňují výkonnost kapaliny při doporučených úrovních dávkování.
Pokud dojde k poranění vstřikováním hydraulické kapaliny, postižená osoba musí být okamžitě převezena na pohotovost a ošetřující lékař musí být informován, že v ráně došlo k vstříknutí hydraulické kapaliny – nikoli prostému řezu nebo propíchnutí. Léčba musí být chirurgická, nikoli konzervativní, a čas od poranění do debridementu je primárním určujícím výsledkem.
Hydraulické hadicové armatury jsou navrženy jako systém s tělem hadice, ke kterému se připojují. Tvarovka navržená pro jednu hadicovou konstrukci – se specifickým průměrem vložky, tloušťkou stěny objímky a geometrií krimpování – nebude fungovat spolehlivě, když je namontována na hadici jiné značky nebo konstrukce, i když se jmenovitá velikost otvoru zdá identická. Neodpovídající sestavy se mohou jevit jako netěsné při nízkém tlaku, ale katastrofálně selžou, když jsou vystaveny plnému pracovnímu tlaku nebo impulsnímu cyklu.
Klíčové parametry, které se musí shodovat mezi a hydraulická hadice connector sestava a její hostitelská hadice jsou: velikost otvoru (ID), toleranční pásmo vnějšího průměru hadice (OD), kompatibilita materiálu vnitřní trubky a jmenovitý tlak. Hydraulické lisovací šroubení navíc vyžadují správnou sadu krimpovacích hubic a cílový průměr krimpování pro každou specifickou kombinaci armatury a hadice – tyto specifikace jsou zveřejněny v krimpovacích tabulkách výrobci armatur a musí být přesně dodržovány. Přílišné zalisování zbortí vnitřní trubku a omezí průtok; nedostatečné zalisování zanechává tvarovku nezajištěnou a náchylnou k odfouknutí pod tlakem.
Pro připojení konců závitu je stejně důležité správně sladit typ závitu. BSP (British Standard Pipe), NPT (National Pipe Thread), JIC 37-stupňové rozšíření, ORFS (O-kroužek čelní těsnění) a přírubové spoje SAE Code 61/62 nejsou zaměnitelné i přes některé povrchové rozměrové podobnosti. Samec BSP nasazený na zásuvkový port NPT se může zdát utažený, ale pod tlakem bude prosakovat, protože tvar závitu a těsnicí mechanismus jsou odlišné.
| Typ závitu/konce | Způsob těsnění | Maximální rozsah tlaku | Společná aplikace |
|---|---|---|---|
| ORFS (SAE J1453) | O-kroužek na plochém čele | Až 420 barů | Vysoká-pressure lines, mobile equipment |
| JIC 37° světlice | Sedlo kov na kov | Až 345 barů | Obecná hydraulická instalace |
| BSPP (vlákno G) | Lepené těsnění nebo O-kroužek | Až 350 barů | Evropské průmyslové systémy |
| Příruba SAE (kód 61/62) | O-kroužek v drážce, šroubovaný | Až 420 barů (Code 62) | Velký vývrt, velmi vysoký tlak |
| NPT (kónické) | Závitový interferenční tmel | Až 200 barů | Nízkotlaké severoamerické trhy |
Osobní ochranné prostředky pro práci s hydraulikou by měly zahrnovat ochranné brýle proti postříkání chemikáliemi nebo obličejový štít, rukavice odolné vůči tekutinám pro daný rozsah provozních teplot a obuv s ocelovou špičkou. Při práci v blízkosti vysokotlakých okruhů za provozních podmínek – například při měření tlaku nebo provádění úprav se systémem pod napětím – je vhodnější obličejový štít před samotnými ochrannými brýlemi, protože chrání celý obličej před postříkáním při neočekávané chybě montáže. Hydraulický olej při 80–90 °C (běžná provozní teplota v průmyslových systémech s nepřetržitým provozem) způsobuje tepelné popáleniny při kontaktu s pokožkou kromě chemických dráždivých vlastností samotné kapaliny.
Každý hydraulická hadice má zveřejněný minimální poloměr ohybu – nejtěsnější křivku, kterou může přijmout, aniž by došlo k trvalé deformaci vnitřní trubky nebo zauzlování výztužné vrstvy. Když je hadice ohnuta pod tímto poloměrem, vnitřní trubka se částečně zbortí na vnitřní straně ohybu, omezí tok a vytvoří bod koncentrace napětí, který se unaví a selže pod impulsním tlakem. Pro typickou dvoudrátovou opletenou hadici DN16 (5/8") je minimální poloměr ohybu přibližně 130 mm. Vedení hadic přes těsný prostor bez použití kolenových fitinek pro zmenšení ohybu je běžnou chybou instalace na hydraulických systémech rypadel, kde omezený prostor v obalu vede techniky k tomu, aby hadice tlačili kolem rohů místo použití kolen 45° nebo 90° hydraulická hadice fittings .
Přetlakové ventily jsou primárním zařízením na ochranu proti přetlaku v hydraulických systémech, ale vyžadují pravidelné ověřování, aby se potvrdilo, že se otevírají při správném nastaveném tlaku. Pojistný ventil, který vyletěl vysoko – dokonce o 15–20 % nad své nominální nastavení – může vystavit hadice a armatury tlakům, které překračují jejich bezpečnostní faktor. Během plánované údržby používejte kalibrované měřidla plněné glycerinem v klíčových testovacích bodech a ověřte, že se každý pojistný ventil otevírá v rozmezí ±5 % své specifikace. U systémů vybavených elektronickými tlakovými převodníky zajistěte, aby byly každoročně kalibrovány podle referenčního standardu.
Radarový graf porovnává úrovně dodržování hydraulických bezpečnostních postupů napříč stavebními/mobilními zařízeními a průmyslovými výrobními sektory na základě auditovaných dat programu údržby. Stavební sektor vykazuje silné odtlakování a dodržování inspekcí – pravděpodobně způsobeno viditelným regulačním tlakem po incidentech na staveništi s vysokým profilem – ale má nižší skóre v kalibraci tlakoměru a dodržení poloměru ohybu během výměny polních hadic. Průmyslová výroba vykazuje vyšší OOP a shodu se specifikacemi armatur, což odráží vliv vnitropodnikových inženýrských a HSE týmů. Oba sektory mají jasné příležitosti ke zlepšení v dimenzích, kde je jejich skóre nižší, a cílené školení o těchto konkrétních postupech obvykle přináší měřitelné snížení nehod souvisejících s hydraulikou během jednoho cyklu údržby.
A hydraulická hadice assembly je pouze tak silný jako jeho nejslabší zvlnění. Proces krimpování mechanicky uzamkne objímku a hydraulické lisovací šroubení na tělo hadice, čímž se vytvoří primární mechanická retence, která odolává vyfouknutí armatury pod tlakem. Tento proces vyžaduje kalibrovaný krimpovací stroj, správnou sadu lisovacích nástrojů přizpůsobenou sérii tvarovek a vnějšímu průměru hadice a cílový průměr krimpování zveřejněný v tabulce specifikací krimpování výrobce. Pokus o krimpování s poddimenzovanou sadou lisovacích nástrojů, opotřebeným strojem nebo pomocí vizuálního posouzení spíše než změřeného průměru krimpu vytváří sestavy, které mohou projít zkouškou na nízkém tlaku, ale selžou za pracovních podmínek.
Po krimpování každý hydraulická hadice assembly by měly být označeny datem montáže, normou hadice, jmenovitým provozním tlakem a identifikátorem technika pro dohledatelnost. Tato identifikační praxe je standardní v leteckých a obranných hydraulických aplikacích a je stále více přijímána při údržbě mobilních zařízení a průmyslových závodů jako součást dokumentovaných systémů řízení bezpečnosti. Se sestavami bez sledovatelné dokumentace je třeba zacházet jako s neověřenými a před opětovným uvedením do provozu vyměnit.
Hydraulická hadice, která navenek vypadá čistě a neporušeně, může být vnitřně výrazně znehodnocena. Vnitřní trubka a vysokotlaká hydraulická hadice podléhá únavovému poškození způsobenému cyklováním tlaku, které je z vnějšku neviditelné. Postupem času se ve vnitřní trubce vyvinou mikrotrhliny, které umožní tekutině migrovat do výztužné vrstvy (známé jako "knot"), kde urychluje korozi drátu zevnitř ven. V době, kdy se objeví vnější puchýře nebo koroze drátu, mohou být od selhání hadice spíše dny nebo hodiny než měsíce.
Většina výrobců hadic a OEM publikuje pokyny pro maximální životnost – obvykle čtyři až šest let pro statické instalace a dva až tři roky pro mobilní aplikace s vysokým cyklem, jako je např. hydraulická hadice rypadla obvody. Tyto intervaly by měly být považovány za maximální limity, nikoli za cíle. Provozní prostředí s vysokým teplem, vystavením agresivním chemikáliím nebo silným impulzním cyklům může ospravedlnit kratší intervaly výměny na základě specifických podmínek použití.
Spojnicový graf ukazuje, jak se pravděpodobnost selhání prudce zrychluje po třetím roce provozu u vysokocyklových mobilních hydraulických aplikací. Během prvních dvou let zůstává pravděpodobnost selhání nízká, protože tělo hadice si zachovává většinu své původní celistvosti vnitřní trubky a pevnosti výztužného drátu v tahu. Po roce tři začnou akumulované impulsní cykly přebíjet zbytkovou únavovou životnost duše a pravděpodobnost selhání prudce stoupá. To je důvod, proč je doporučený maximální servisní interval uveden na tříleté hranici – provozování hadic za tímto bodem znamená akceptovat exponenciálně rostoucí riziko selhání s každým dalším měsícem provozu. Proaktivní výměna při této prahové hodnotě nebo před ní je podstatně ekonomičtější než neplánovaná porucha, a to i při zohlednění materiálových a mzdových nákladů na předčasnou výměnu.
Deset výše uvedených bezpečnostních tipů je nejúčinnějších, když jsou podporovány přístupem ke správně specifikovaným, vyrobeným podle standardů hydraulická hadice sestav a armatur. Spolupráce s dodavatelem, který rozumí celému kontextu aplikace – jmenovité hodnoty tlaku, kompatibilita kapalin, teplotní rozsah, frekvence impulsních cyklů a regulační prostředí – snižuje riziko chyb ve specifikaci, které jsou hlavní příčinou mnoha hydraulických incidentů.
OPK FITTING Hydraulic Equipment Factory je profesionální čínský výrobce hydraulická hadice fittings , vysokotlaká hydraulická hadice a související součásti sestavy. S rozsáhlými výrobními zkušenostmi napříč strojírenským, metalurgickým, ropným, stavebním, námořním, zemědělským, farmaceutickým a potravinářským průmyslem nabízí OPK FITTING širokou škálu tlakových úrovní a velikostních kritérií. Společnost poskytuje služby přizpůsobení ODM / OEM hydraulické lisovací armatury , adaptéry a kompletní hydraulická hadice assembly řešení, která zákazníkům umožňují přesně specifikovat geometrii připojení, tvar závitu, jakost materiálu a jmenovitý tlak požadovaný pro jejich systém.
Zdrojem průmyslová hydraulická hadice a armatury od výrobce se zdokumentovanými systémy kvality, kupující získávají jistotu sledovatelnosti a specifikace, která je základem druhu proaktivního programu údržby popsaného v tomto článku. Hadice s ověřitelným jmenovitým tlakem, fitinky s publikovanými specifikacemi krimpování a sestavy vyrobené podle definovaných norem jsou základem, na kterém je postaven bezpečný provoz hydraulického systému.
Většina hydraulická hadice rypadla výrobci a výrobci OEM doporučují maximální životnost dva až tři roky pro obvody s vysokým cyklem, jako jsou výložníkové, ramenové a korečkové linky, a až čtyři roky pro aplikace s nižším cyklem, jako jsou pojezdové motory a pilotní obvody. Tyto intervaly předpokládají normální provozní podmínky. Stroje pracující v abrazivním prostředí, extrémních teplotách nebo s vysokými pracovními cykly by měly být kontrolovány častěji a mohou vyžadovat dřívější výměnu. Viditelné poškození – praskání, puchýře nebo koroze spoje – má vždy přednost před jakýmkoli kalendářním intervalem a vyžaduje okamžitou výměnu.
Hydraulické lisovací šroubení jsou trvale připevněny k tělu hadice pěchovacím nebo krimpovacím strojem, který deformuje objímku kolem vnějšího krytu hadice a vytváří mechanický zámek. Nabízejí stálou pevnost v odtahu, čistý vzhled a jsou preferovány pro vysokotlaké a vysoce impulzní aplikace. Opakovaně použitelné fitinky naproti tomu používají závitovou objímku a vsuvku, které upínají hadici zevnitř i zvenčí a lze je rozebrat a přenést na novou hadicovou část. Opakovaně použitelné tvarovky jsou vhodné pro nouzové opravy v terénu, kde není k dispozici krimpovací stroj, ale jsou obecně určeny pro aplikace s nižším tlakem a vyžadují pečlivou kontrolu sestavy, aby se zabránilo úniku. Pro trvalé instalace a obvody kritické z hlediska bezpečnosti jsou standardní volbou lisované sestavy.
Pomocí a vysokotlaká hydraulická hadice s vyšším jmenovitým tlakem, než okruh vyžaduje, je obecně přijatelné a nepředstavuje bezpečnostní riziko. Je však třeba poznamenat, že hadice vyšších jmenovitých hodnot (jako jsou čtyřvodičové spirálové konstrukce) jsou obvykle tužší a mají větší poloměry ohybu než hadice nižších jmenovitých hodnot se stejnou velikostí otvoru, což může ztížit vedení v omezených instalacích. Nadměrná specifikace tlaku v hadicích navíc zvyšuje náklady na materiál bez výhody z hlediska výkonu. Praktickým doporučením je přizpůsobit jmenovitý tlak v hadici maximálnímu pracovnímu tlaku okruhu se standardním bezpečnostním faktorem 4:1 minimálním poměrem roztržení k pracovnímu tlaku, spíše než výrazně převyšovat.
Identifikace a hydraulická hadice connector typ závitu vyžaduje měření rozměrů a porozumění tvarovým charakteristikám závitu. Nejspolehlivějším přístupem je použití sady měřidel pro identifikaci závitu, která obsahuje měrky stoupání a vložky pro měření vnějšího průměru pokrývající závity BSP, NPT, JIC, ORFS a metrické závity. Mezi klíčové rozlišovací znaky patří stoupání závitu (závity na palec nebo na mm), jmenovitý průměr, úhel závitu (55° pro BSP, 60° pro NPT a JIC) a přítomnost nebo nepřítomnost těsnicí plochy nebo drážky pro O-kroužek. V případě pochybností by měl být port nebo protějšek armatury předložen dodavateli k identifikaci před objednáním náhradní sestavy, spíše než vycházet z předpokladu pouze na základě jmenovité velikosti.
Pokud a hydraulická hadice praskne během provozu, je bezprostřední prioritou bezpečnost obsluhy a přihlížejících. Vypněte stroj nebo zastavte čerpadlo co nejrychleji, abyste odstranili hnací tlak, a evakuujte kohokoli v bezprostřední blízkosti prasklé hadice. Nepřibližujte se k vadné hadici, dokud se nepotvrdí, že je systém zcela bez tlaku. Zkontrolujte veškerý personál, zda nedošlo ke kontaktu s hydraulickou kapalinou – jakákoli penetrační rána, jakkoli malá, musí být ošetřena jako lékařská pohotovost vyžadující okamžitou pomoc nemocnice. Poté, co je scéna zabezpečena, zdokumentujte místo poruchy, označení hadic a provozní podmínky před odstraněním vadné sestavy, protože tyto informace jsou cenné pro identifikaci hlavní příčiny poruchy a prevenci opakování.
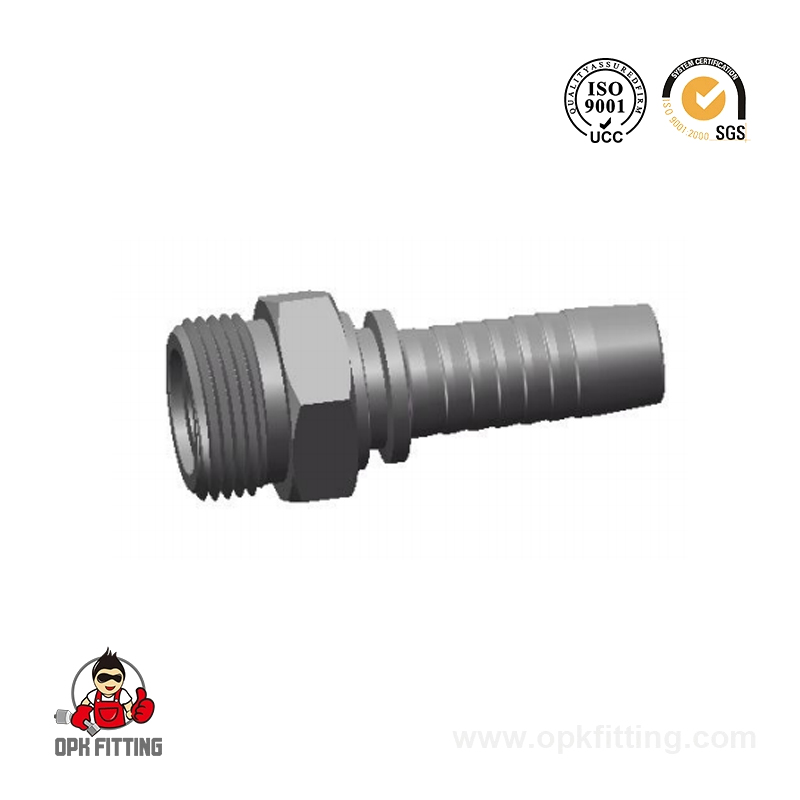
1. Surovina: uhlíková ocel a nerezová ocel k dispozici 2. Standardní pokovení: Trojmocné zinkové pokovení (Cr3 / bez chromu), stříbrná a žlutá ...
See Details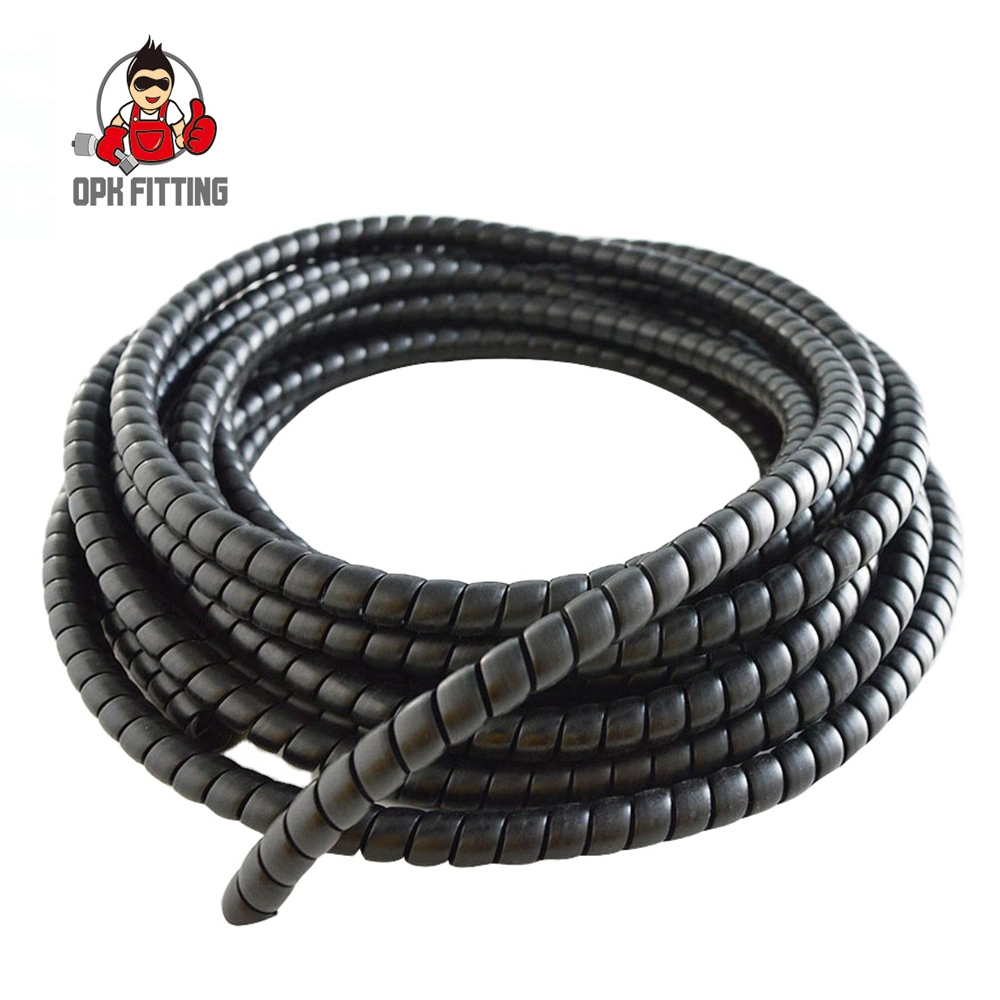
NÁZEV PRODUKTU: Spirálová ochranná manžeta PP plastový chránič hadice pro hydraulickou hadici Doporučeno pro: Použití Spiral Guard Wrap je eko...
See Details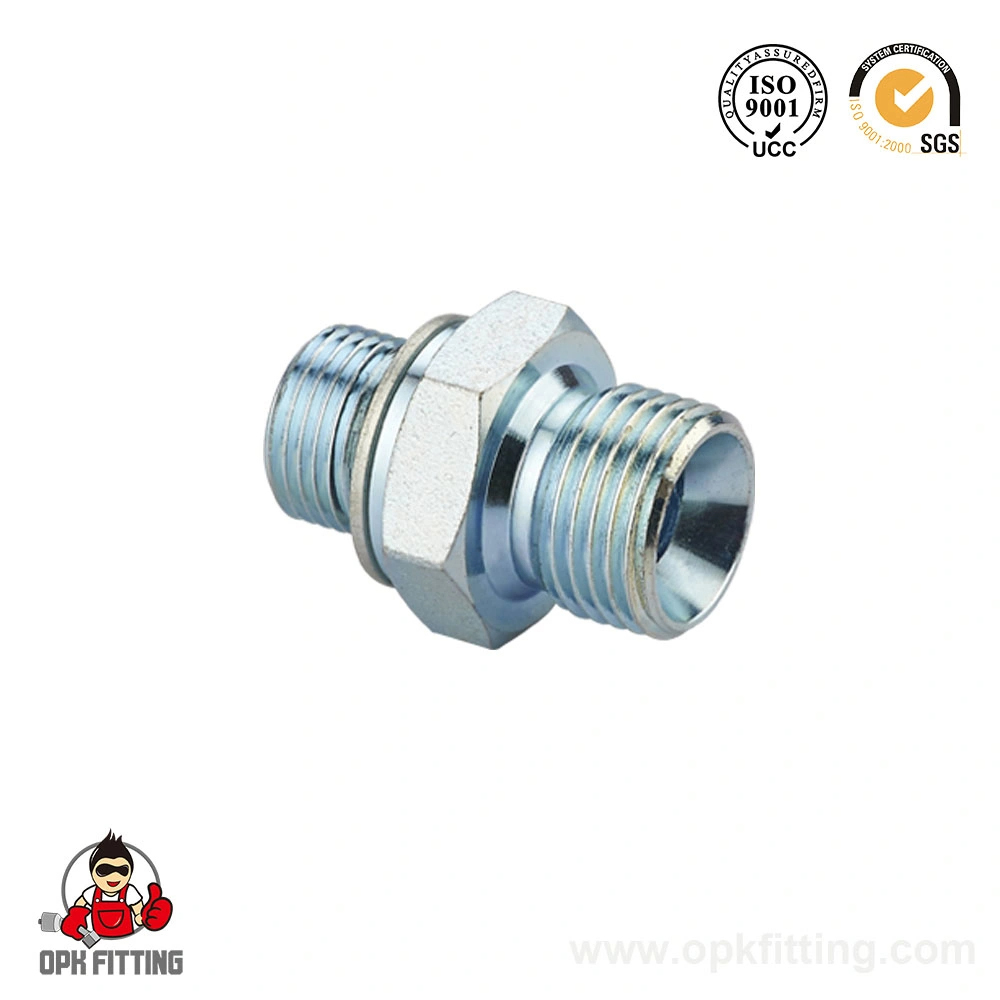
Popis produktu hydraulický adaptér metrický samec šroubení s plochým těsněním O-Ring Materiál: uhlíková ocel, nerezová ocel Povrchová úpra...
See Details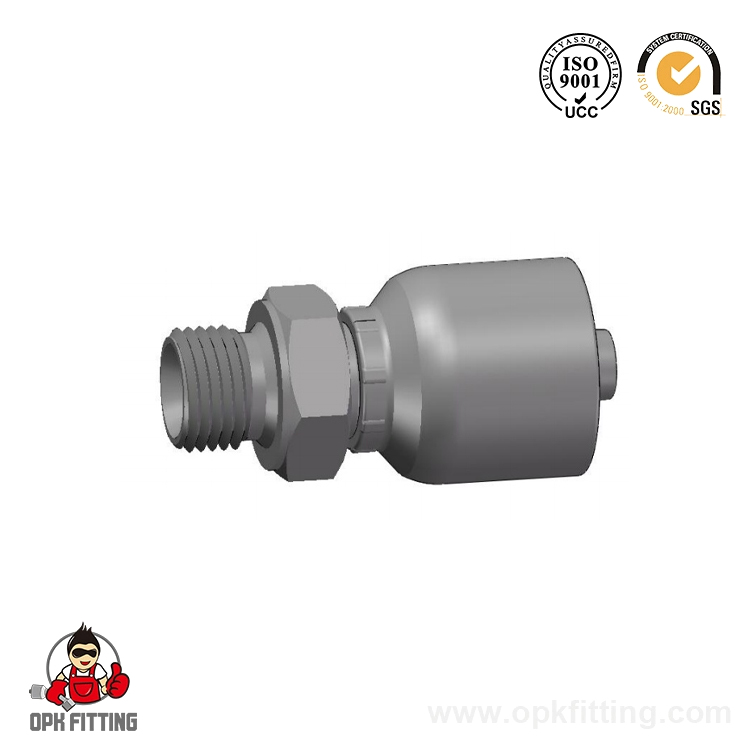
1. Surovina: uhlíková ocel a nerezová ocel k dispozici 2. Standardní pokovení: Trojmocné zinkové pokovení (Cr3 / bez chromu), stříbrná a žlutá ...
See Details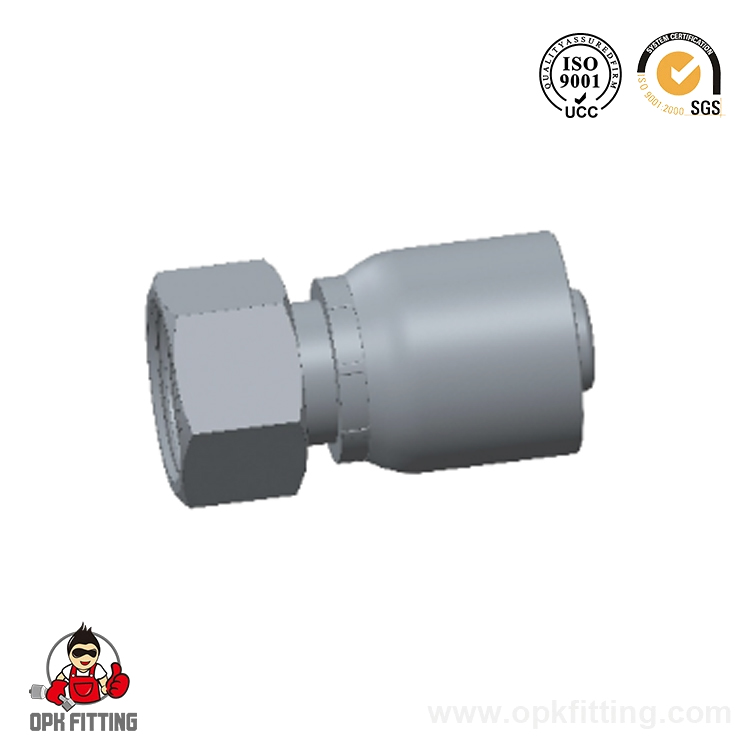
1. Surovina: uhlíková ocel a nerezová ocel k dispozici 2. Standardní pokovení: Trojmocné zinkové pokovení (Cr3 / bez chromu), stříbrná a žlutá ...
See Details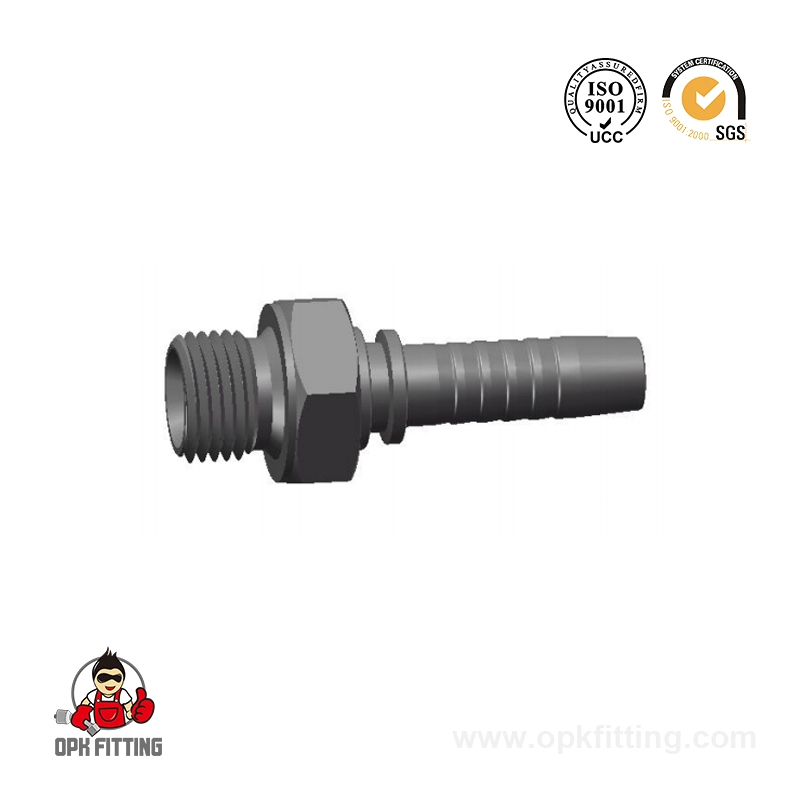
1. Surovina: uhlíková ocel a nerezová ocel k dispozici 2. Standardní pokovení: Trojmocné zinkové pokovení (Cr3 / bez chromu), stříbrná a žlutá ...
See Details

+86-18868902802


č. 298, Chenghai Road, Binhai New District, Fenghua Economic Development Zone, Fenghua District, Ningbo City, Zhejiang Province, Čína
Autorská práva @ Ningbo Opk Fitting Co., Ltd. Výrobci hydraulických hadicových spojek Společnost pro originální a zakázkové adaptéry
