Jak vybrat správnou objímku hydraulické hadice v roce 2026?
Výběr správného objímka hydraulické hadice záleží na čtyřech faktorech: typ hadice, provozní tlak, kompatibilita s kapalinami a zda vaše sestava vyžaduje skiving. Neodpovídající objímka je hlavní příčinou selhání sestavy hydraulické hadice – neopotřebené hadice, ne vadné fitinky – a představuje odhadem 23 % neplánovaných odstávek hydraulického systému v průmyslovém prostředí. Správný výběr od začátku eliminuje netěsnosti, zabraňuje vyfukování a prodlužuje životnost sestavy o 30–50 % ve srovnání s obecnými nebo nesprávně specifikovanými součástmi.
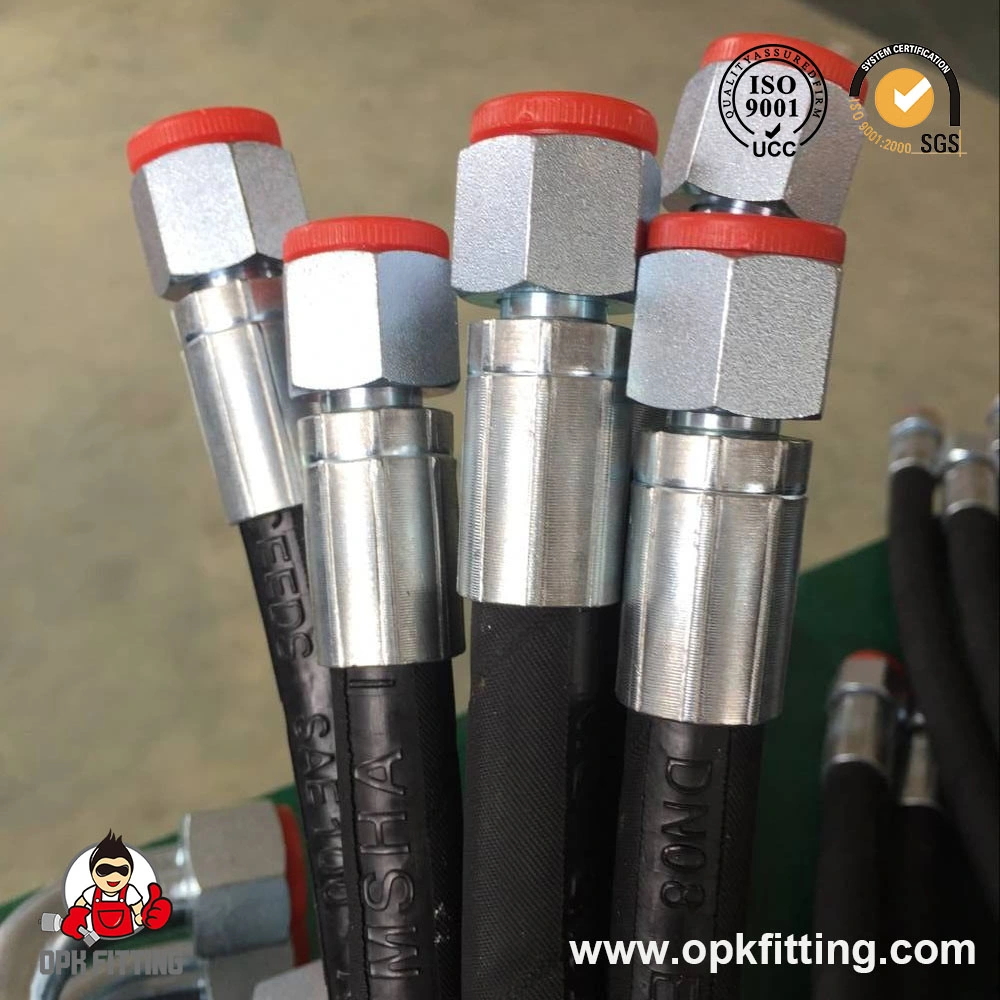
Objímky hydraulických hadic (také nazývaný Objímky hydraulických hadic ) jsou kovové objímky nalisované kolem vnějšího krytu hydraulické hadice k zajištění dříku armatury uvnitř těla hadice. Nejsou zaměnitelné napříč značkami hadic, velikostí hadic nebo sérií fitinků. Tento průvodce prochází každou proměnnou výběru – materiál, staard, velikost, specifikace krimpování a aplikace – aby pomohl inženýrům, týmům zásobujících a odborníkům na údržbu činit informovaná rozhodnutí v roce 2026.
Co je to objímka hydraulické hadice a jak to funguje?
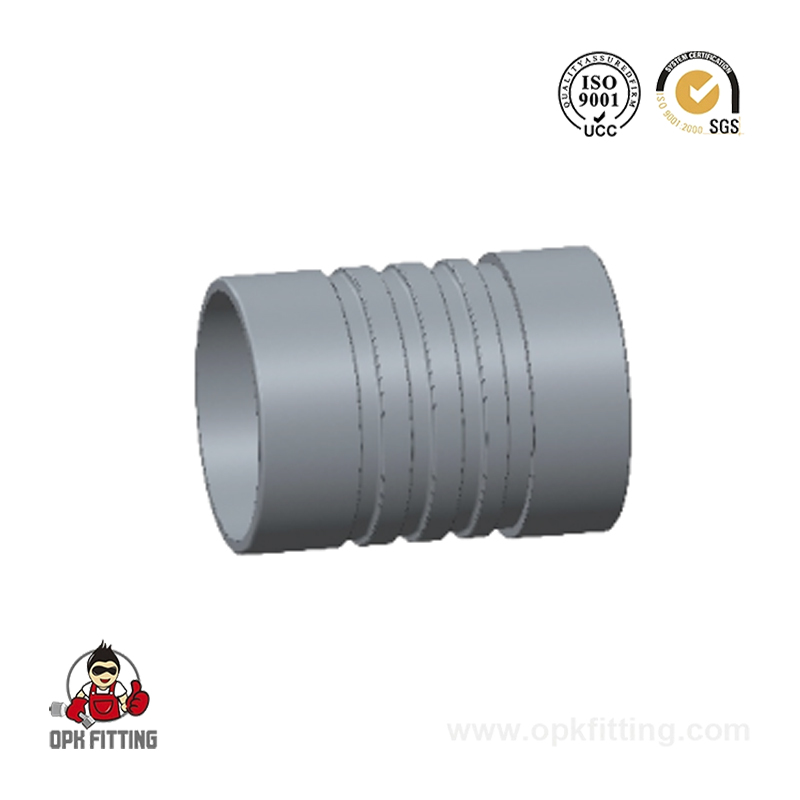
A objímka hydraulické hadice je přesně obrobená válcová manžeta umístěná přes konec hadice před krimpováním. Během procesu krimpování stlačuje sada matrice v hydraulickém krimpovacím stroji objímku radiálně dovnitř a současně stlačuje vnější kryt hadice, výztužné opletení nebo spirálové vrstvy a vnitřní trubku kolem ostnatého nebo zoubkovaného dříku tvarovky. Výsledný mechanický zásah vytváří netěsné, vysokotlaké těsnění bez lepidel, svorek nebo svařování.
Princip činnosti závisí na řízené plastické deformaci. Jak se stěna objímky zhroutí pod tlakem krimpování – obvykle 40–120 tun síly v závislosti na velikosti hadice – přenáší tlakové zatížení rovnoměrně po obvodu hadice. Toto rovnoměrné stlačení je to, co odlišuje krimpovanou sestavu v tovární kvalitě od svorkového spoje vyrobeného v praxi. Jmenovité hodnoty tlaku při roztržení na správně zalisovaných sestavách trvale dosahují 4× maximálního pracovního tlaku (podle SAE J517), zatímco alternativy typu svorky zřídka překračují 2–2,5× bezpečnostní faktory.
Obrázek 1: Porovnání bezpečnostního faktoru mezi roztržením a provozním tlakem mezi metodami zakončení hadic. Správně zvlněné objímky hydraulických hadic dosahují nejvyšší bezpečnostní rezervy v poměru 4:1 a splňují požadavky SAE J517. Tato výhoda je nejvýraznější u vysokocyklových a vysokotlakých aplikací, kde opakovaně použitelné alternativy nebo alternativy typu svorky představují nepřijatelné riziko selhání.
Geometrie objímky – vnitřní průměr, tloušťka stěny a délka – je navržena jako sada sladěná se specifickou konstrukcí hadice a řadou fitinek. Míchání komponent z různých shodných sad, i když se zdají být rozměrově podobné, zavádí nekontrolovanou geometrii krimpování, která snižuje jak pevnost v odtahu, tak udržení tlaku. To je důvod, proč každý důvěryhodný Výrobce hydraulických objímek poskytuje tabulky specifikací krimpování spíše než obecné tabulky velikostí.
Typy objímek hydraulických hadic: Skive vs. Non-Skive
Nejzákladnější klasifikace v objímka hydraulické hadice výběr spočívá v tom, zda montáž vyžaduje ořezání – odstranění vnějšího krytu hadice před vložením fitinky. Toto rozlišení určuje dobu montáže, požadavky na nástroje a přípustné konstrukce hadic pro každý typ objímky.
Skive Ferrules
Objímky Skive vyžadují, aby byl vnější kryt hadice stažen zpět o definovanou délku – obvykle 10–25 mm v závislosti na průměru hadice – a před vložením tvarovky se odkryje drátěný oplet nebo spirálová výztuha. Objímka se poté nalisuje přímo na obnaženou výztuž, což poskytuje maximální mechanický kontakt. Tento přístup je standardní pro Sestava hydraulické hadice ve vysokotlakých aplikacích (nad 400 bar) a je povinný pro některé konstrukce vícespirálových hadic SAE 100R12 a R13. Kompromisem je doba montáže: skiving přidává 2–4 minuty na konec montáže a vyžaduje specializovaný skiving nástroj kalibrovaný pro konkrétní tloušťku stěny hadice.
Neskive objímky
Objímky Non Skive jsou navrženy tak, aby krimpovaly přes neporušený vnější kryt hadice, čímž zcela eliminují krok odřezávání. Dřík tvarovky má agresivní zoubkování nebo ostny, které pronikají skrz kryt a do výztuže během krimpování. Nerezové objímky tvoří většinu montážních prací v terénu, protože zkracují dobu montáže o 30–40 % a vyžadují menší dovednosti obsluhy. Jsou plně ověřeny pro tlaky do 420 barů na příslušných konstrukcích hadic a jsou preferovanou volbou pro typy hadic SAE 100R1, R2, R16 a R17.
Atribut
Skive Ferrule
Non-Skive Ferrule
Doba přípravy montáže
2–4 minuty na konec
Žádná extra příprava
Maximální tlaková kapacita
Až 700 barů
Až 420 barů
Vyžaduje se dovednost operátora
vyšší
Nižší
Typické typy hadic
R9, R12, R13, R15
R1, R2, R16, R17
Vhodnost montáže v terénu
Mírný
Výborně
Tabulka 1: Klíčové rozdíly mezi typy objímek hydraulických hadic typu skive a non-skive.
Materiály hydraulického kroužku: uhlíková ocel, nerezová ocel a další
Výběr materiálu pro Hydraulické lisovací objímky je řízena třemi faktory: korozívností provozního prostředí, kompatibilitou procesních kapalin a teplotním rozsahem. Použití nesprávného materiálu v korozivním mořském nebo chemickém prostředí může zkrátit životnost objímky z let na týdny.
Uhlíková ocel (pozinkovaná nebo poniklovaná): Standardní volba pro průmyslové a mobilní hydraulické aplikace. Zinkování poskytuje odolnost proti solné mlze po dobu přibližně 200 hodin (podle ASTM B117); niklování toto prodlužuje na 500 hodin. Vhodné pro provozní teploty od -40°C do 120°C s kapalinami na ropné bázi.
Hydraulické objímky z nerezové oceli (304 / 316L): Vyžaduje se pro mořské prostředí, zpracování potravin a nápojů, manipulaci s chemikáliemi a aplikace na moři. Hydraulické objímky z nerezové oceli v jakosti 316L odolávají koncentracím chloridů až 200 ppm bez důlkové koroze a jsou určeny pro nepřetržitý provoz při teplotách až 200 °C. Cenová prémie oproti uhlíkové oceli je obvykle 2,5–4×, ale prodloužený servisní interval v korozivním prostředí více než kompenzuje.
mosaz: Používá se v nízkotlakých pneumatických a vodních systémech (typicky pod 50 bar). Mosazné objímky se nedoporučují pro vysokotlaké hydraulické aplikace z důvodu nižší pevnosti v tahu (přibližně 380 MPa vs. 600 MPa u uhlíkové oceli).
Duplexní nerezová ocel (2205): Určeno pro podmořská prostředí a prostředí s vysokým obsahem chloridů, kde standardní 316L nestačí. Nabízí 2× mez kluzu 316L s ekvivalentní odolností proti korozi, což umožňuje tenčí části stěn bez obětování jmenovitého tlaku.
Obrázek 2: Výkonový radar porovnávající hydraulické objímky z uhlíkové oceli a nerezové oceli 316L podle pěti kritérií. Nerezová ocel dominuje z hlediska odolnosti proti korozi, teplotního rozsahu a chemické kompatibility, zatímco uhlíková ocel nabízí lepší nákladovou efektivitu a srovnatelnou pevnost v tahu. Volba mezi nimi by měla být určována prostředím služeb, nikoli pouze počátečními náklady na materiál.
Normy SAE a DIN: Pochopení rámce specifikací
Specifikace hydraulických hadic a objímek se řídí dvěma dominantními mezinárodními normalizačními orgány: SAE International (Society of Automotive Engineers) a DIN (Deutsches Institut für Normung). Tyto normy definují nejen rozměry objímky, ale celý systém montáže – konstrukci hadice, jmenovitý tlak, průměr krimpování a požadavky na sílu pro odtah. Určení objímky mimo její ověřenou normu je technickým rozhodnutím, které ruší výkonnostní certifikaci sestavy.
Klíčové normy relevantní pro Hydraulické hadicové armatury a výběr objímky zahrnuje:
SAE J516: Pokrývá armatury hydraulických hadic, včetně rozměrových tolerancí a požadavků na zkušební tlak pro sestavy krimpovacího stylu až do 420 barů.
SAE J517: Specifikuje typy hydraulických hadic (100R1 až 100R19), jejich konstrukci a bezpečnostní faktor 4:1 pro prasknutí a pracovní tlak, kterým se řídí specifikace krimpování návleku.
SAE J1273: Osvědčené postupy pro montáž hydraulické hadice, pokrývající instalaci objímky, validaci krimpování a kontrolní kritéria.
DIN EN 853 / 857 / 856: Evropské ekvivalenty pokrývající drátěný oplet a spirálově vyztužené hadice, s odpovídajícími rozměrovými řadami objímky.
ISO 8434: Mezinárodní norma pro armatury z kovových trubek, na kterou se přímo odkazuje Sestavy hydraulických hadic připojte ke komponentům na konci trubky.
Při získávání zdrojů od a Výrobce hydraulických objímek , vždy si vyžádejte dokumentaci potvrzující, podle jaké standardní řady je nákružek validován, nikoli pouze podle jaké normy byl vyroben. Objímka vyrobená podle tolerancí SAE může stále selhat při validaci sestavy, pokud nebyla testována jako součást krimpovaného systému s odpovídající hadicí a fitinkem.
Výběr správného Velikosti hydraulických objímek vyžaduje znát tři míry: velikost hadice (vnitřní průměr v krocích po 1/16"), sérii hadic (která určuje vnější průměr a tloušťku stěny) a sérii armatur, kterou používáte. Tyto tři proměnné společně definují vnitřní průměr (ID), vnější průměr (OD) a délku - žádnou z nich nelze odhadnout pouze z jednoho měření.
Společná referenční velikost objímky (SAE 100R2 AT – Non-Skive)
Velikost hadice Dash
ID hadice (mm)
ID objímky (mm)
Vnější průměr objímky (mm)
Délka objímky (mm)
Max WP (bar)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tabulka 2: Reprezentativní rozměry objímky pro hadici SAE 100R2 AT (sestava bez drážky). Skutečné rozměry se liší v závislosti na specifikaci lisování výrobce – vždy ověřte podle publikované tabulky lisování pro vaši konkrétní kombinaci hadice a tvarovky.
Obrázek 3: Průběh vnějšího průměru objímky napříč velikostmi čárek SAE 100R2 AT. Nelineární nárůst vnějšího průměru odráží kombinované zvýšení tloušťky stěny hadice a objemu výztuže při zvětšování vnitřního průměru. To znamená, že dimenzování objímky pouze podle vnitřního průměru hadice je nedostatečné – pro výběr správného vnějšího průměru objímky pro krimpovací matrici je nutné potvrdit řadu hadic i vnější průměr.
Proces krimpování hydraulické hadice: krok za krokem
The Hydraulické krimpování hadic proces převádí jednotlivé součásti – hadici, armaturu a objímku – na ověřenou tlakovou sestavu. Každý krok má definovanou toleranci; chyby v jakékoli krokové směsi a mohou vést k sestavám, které projdou vizuální kontrolou, ale selžou při tlakovém cyklování. Následující posloupnost platí pro sestavy ferule, které představují většinu objemu dílenské a polní výroby.
Hadice seříznutá na délku: Používejte speciální hadicovou pilu nebo rotační řezačku – nikdy ne úhlovou brusku nebo pilu na železo, které vytvářejí úlomky, které kontaminují sestavu. Řezná plocha musí být čtvercová v rozmezí 1°, aby bylo zajištěno konzistentní umístění objímky.
Umístění objímky: Nasuňte objímku přes konec hadice do správné hloubky zasunutí vyznačené na dříku armatury. Příruba objímky by měla být zarovnaná s odříznutým koncem hadice nebo do 1 mm od něj.
Vložení kování: Vložte dřík armatury do otvoru hadice po značku pro vložení. Odpor by měl být konzistentní – nadměrná síla ukazuje na nesprávnou velikost montáže; žádný odpor znamená poddimenzovanou hadici nebo armaturu.
Výběr matrice a nastavení krimpování: Vyberte sadu lisovacích nástrojů, která odpovídá vnějšímu průměru objímky pro konkrétní kombinaci hadice a tvarovky. Nastavte průměr krimpu podle tabulky specifikací krimpování výrobce – nikoli podle vizuálního odhadu.
Krimpování: Umístěte sestavu soustředně do sady matric a aktivujte krimpovač. Cílový průměr krimpu by měl být dosažen v rozmezí ±0,1 mm od specifikované hodnoty. Okamžitě po zalisování změřte pomocí speciálního kalibru průměru krimpování.
Kontrola a značení: Zkontrolujte stejnoměrnost zalisované objímky, ověřte, zda je průměr objímky v rámci specifikací, zkontrolujte, zda není objímka prasklá nebo nesouosost lícování, a označte sestavu datem, operátorem a průměrem objímky, abyste ji mohli sledovat.
Obrázek 4: Vztah mezi odchylkou průměru zalisování a pevností v odtahu pro reprezentativní sestavu hadice -08. Maximální pevnosti v tahu je dosaženo při specifikovaném cílovém průměru krimpu; odchylky v obou směrech – podlisované nebo přelisované – výrazně snižují retenční pevnost. -3% podlisování snižuje pevnost v tahu přibližně o 80 % oproti špičce, což vysvětluje, proč je měření průměru krimpu nesmlouvavé v každé výrobní sestavě.
Běžné problémy v montáži hydraulické hadice a jak se jim vyhnout
Analýza selhání sestav hydraulických hadic v terénu soustavně identifikuje krátký seznam základních příčin. Pochopení těchto poruchových režimů umožňuje týmům nákupu a údržby implementovat preventivní kontroly spíše než reaktivní výměny.
Obrázek 5: Rozdělení základních příčin poruch sestavy hydraulických hadic v terénu na základě agregovaných údajů o údržbě. Hlavní příčině – nesprávné objímce nebo kombinaci fitinků – lze zcela předejít správným přizpůsobením komponent ve fázi specifikace. Dohromady jsou dvě hlavní příčiny (nesoulad objímky a nesprávný průměr krimpu) odpovědné za přesně polovinu všech chyb sestavy, což posiluje důležitost ověřených specifikací krimpování oproti postupům montáže ad-hoc.
Preventivní opatření v režimu selhání
Nesoulad objímky a fitinku: Implementujte objednávkový systém založený na čísle dílu, který spojuje velikost hadice, sérii armatur a číslo dílu objímky v jediném kusovníku. Nikdy nedovolte, aby byla objímka na místě nahrazena vzhledem nebo přibližnou vnější průměrem.
Nesprávný průměr krimpování: Kalibrujte měřidla krimpování na začátku každé směny, zaznamenejte průměry krimpů pro každou sestavu a nastavte okno přijatelnosti go/no-go ±0,1 mm kolem zadaného cíle.
Oděr hadice: V prostředí s kovovým kontaktem určete otěruvzdorné vnější kryty (s hodnocením MSHA nebo ISO 6945) a na kontaktní místa nainstalujte chrániče objímek.
Nekompatibilita kapalin: Přizpůsobte materiál vnitřní trubky procesní kapalině – nitril (NBR) pro ropu, EPDM pro vodu/glykol, FKM/Viton pro syntetické estery a fosfátové estery – a ověřte kompatibilitu při maximální provozní teplotě.
Průmyslové aplikace pro objímky a objímky hydraulických hadic
Objímky hydraulických hadic a objímky slouží jako strukturální páteř fluidních energetických systémů v celé řadě průmyslových odvětví. Každý sektor klade odlišné požadavky na jmenovitý tlak, materiál, čistotu a dokumentaci – a specifikace objímky musí odpovídat těmto požadavkům stejně přesně jako výběr hadic a fitinků.
Stavební a důlní zařízení: Vysokocyklové, vysokotlaké aplikace (250–420 bar) v abrazivním prostředí. Hadice SAE R2 a R15 s objímkami z uhlíkové oceli, často vyžadující odolnost proti ohni podle MSHA. Objemy montáže mohou dosáhnout stovek jednotek na stroj za rok díky cyklům výměny opotřebení.
Ropa a plyn na moři: Podmořské a horní aplikace vyžadují Hydraulické objímky z nerezové oceli (316L nebo duplex) s plnou sledovatelností materiálu a certifikací kontroly třetí strany. Pracovní tlaky mohou dosahovat 700 barů na ovládacích vedeních, což vyžaduje vícespirálovou hadici s objímkou typu skive.
Zemědělské stroje: Široká škála aplikací od nízkotlakého zpětného vedení (15–50 bar) až po vysokotlaké obvody nářadí (280 bar). Standardní objímky na hadici SAE R1 a R2 jsou standardní; Vnější kryty odolné vůči UV záření jsou stále více specifikovány kvůli prodlouženým cyklům venkovní expozice.
Farmaceutický a potravinářský průmysl: Hygienická úroveň Hydraulické hadicové armatury s nerezovými objímkami 316L, často se směsmi vnitřních trubek vyhovujícími FDA a geometrií těsnění bez štěrbin. Dokumentace sledovatelnosti a materiálové certifikáty (3.1 podle EN 10204) jsou typicky smluvní požadavky.
Letectví a obrana: Uplatňují se normy MIL-spec nebo AS-series s přísnými krimpovacími zkouškami včetně roztržení, cyklování impulsů a flexibility při nízkých teplotách. Titanové a vysoce legované niklové objímky se používají v hydraulických systémech letadel, kde je hmotnost konstrukčním omezením.
Hutnictví a výroba oceli: Prostředí s vysokou teplotou (okolí až 150°C) s ohnivzdornou kapalinou (fosfátový ester nebo voda-glykol). Vnitřní trubková hadice FKM s poniklovanou uhlíkovou ocelí nebo nerezovými objímkami, určená pro nepřetržitý provoz při vysokých teplotách.
Často kladené otázky o objímkách hydraulických hadic
Q1: Mohu znovu použít objímku hydraulické hadice po jejím odstranění?
Ne. Jakmile je objímka zalisována, plastická deformace je trvalá a vnitřní geometrie je změněna. Pokus o opětovné zalisování použité objímky nebude reprodukovat původní profil zalisování, což povede k sestavě s nepředvídatelnou pevností v odtržení a udržením tlaku. Objímky jsou komponenty na jedno použití; vždy používejte novou objímku pro každou montáž, včetně přepracování dříve zalisovaného konce hadice.
Q2: Jsou objímky hydraulických hadic a objímky hydraulických hadic totéž?
Ano – podmínky objímka hydraulické hadice and objímka hydraulické hadice odkazují na stejnou komponentu ve většině kontextů. „Objímka“ je převládajícím pojmem v severoamerických a standardních prostředích SAE, zatímco „objímka“ se běžněji používá na evropských (standardních DIN) a některých asijských trzích. Oba popisují válcovou kovovou objímku namáčknutou přes konec hadice pro udržení armatury. Někteří dodavatelé rozlišují „objímku“ jako odkaz konkrétně na vnější ochranný plášť na těle hadice, takže při mezinárodních objednávkách stojí za to potvrdit terminologii.
Otázka 3: Jak poznám, zda je moje krimpovací objímka nedotažená nebo přelisovaná?
Jedinou spolehlivou metodou je změřit hotový průměr krimpu pomocí kalibrovaného krimpovacího měřidla nebo vnějšího mikrometru a porovnat jej s tabulkou specifikace krimpování výrobce. Vizuálně může nedostatečně zvlněná sestava ukázat, že objímka je na hadici po krimpování mírně uvolněná. Přelisovaná objímka může vykazovat povrchové praskliny na stěně objímky nebo viditelnou deformaci těla tvarovky. Ani vizuální kontrola nenahrazuje měření rozměrů – přijměte nebo odmítněte sestavy na základě změřeného průměru krimpu, nikoli pouze podle vzhledu.
Q4: Jaký je rozdíl mezi skive a non-skive objímkou – a kterou bych si měl vybrat?
Objímky skive vyžadují před montáží odizolování vnějšího krytu hadice, aby byl zajištěn přímý kontakt mezi objímkou a výztuží drátu. Jsou preferovány pro tlaky nad 420 bar a pro vícespirálové konstrukce hadic (R9, R12, R13). Objímky Non Skive nalisovat přes neporušený kryt hadice a jsou vhodné pro tlaky do přibližně 420 barů na hadici s jednoduchým a dvojitým drátem (R1, R2, R16, R17). Pro většinu dílenských a polních aplikací pod 420 barů je praktickou volbou neklouzavé zařízení kvůli rychlejší montáži a nižším požadavkům na školení obsluhy. Pro vysokotlaké nebo kritické aplikace potvrďte správný typ pomocí tabulky specifikací výrobce hadice a tvarovky.
Q5: Vyžadují hydraulické objímky z nerezové oceli jiné nastavení krimpování než uhlíková ocel?
Hydraulické objímky z nerezové oceli typicky vyžadují vyšší krimpovací sílu než objímky z uhlíkové oceli stejného rozměru, protože nerezová ocel má vyšší mez kluzu a během deformace rychleji tvrdne. Cílový průměr krimpování zůstává stejný – je určen konstrukcí hadice, nikoli materiálem objímky – ale krimpovací stroj musí být schopen vyvinout dostatečnou sílu během celého zdvihu. Vždy si ověřte, že jmenovitá kapacita vašeho krimpovacího zařízení pokrývá aplikace s nerezovou objímkou při velikostech hadic, které hodláte sestavit, a po výměně materiálů znovu potvrďte průměry krimpovacích spojů, protože kalibrace stroje se může při vyšších cyklech zatížení posunout.
Q6: Mohu použít objímky od jednoho výrobce s hadicí a armaturami od jiného výrobce?
To je v některých případech technicky možné, ale nese to značné riziko. Tolerance vnitřního průměru objímky, tloušťka stěny a délka jsou optimalizovány jako součást přizpůsobeného systému se specifickým průměrem hadice a geometrií dříku fitinku. Míchání komponent od různých výrobců bez ověřených specifikací krimpování přináší nejistotu v cílových průměrech krimpů a výkonu při odtahování. Pokud je nevyhnutelné použití u různých výrobců, musí být sestava před uvedením do provozu otestována podle příslušné normy SAE nebo ISO – zkouška na roztržení, impulsní zkouška a odtržení. Spoléhat se pouze na rozměrovou podobnost není přijatelným technickým základem pro schválení.